Warum versagen DTH-Hammerbits in Hardrock-Musik?
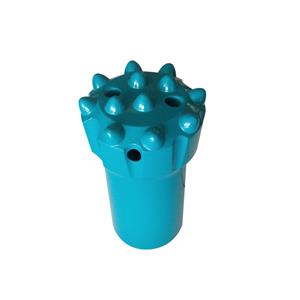
Wer schon einmal auf einer Hartgesteinsbohrstelle gearbeitet hat, kennt das Problem: Ein DTH-Hammermeißel, der eigentlich Tausende von Metern halten sollte, kommt nach wenigen Hundert Metern mit abgenutzten Druckknöpfen, ausgewaschenem Stahl oder Rissen im Meißelkörper zurück. Ein kostspieliger und frustrierender Anblick. Die Frage „Warum versagen DTH-Hammermeißel in Hartgestein?“ ist nicht nur theoretischer Natur – sie ist ein tägliches Problem, das sich auf den Gewinn auswirkt. Kurz gesagt: Versagen wird selten durch einen einzigen Faktor verursacht. Es ist das Ergebnis eines komplexen Zusammenspiels von abrasivem Verschleiß, Ermüdung durch Stöße und thermischer Zersetzung, allesamt beschleunigt durch die falsche Meißelwahl oder ungeeignete Betriebsparameter. In diesem Blogbeitrag gehen wir detailliert auf diese Versagensmechanismen ein, stellen praktische Lösungen vor und zeigen Ihnen, wie Unternehmen wie Yantai Gaea Rock Split Machinery Technology Co., Ltd. die Grenzen der Meißellebensdauer erweitern.
Problempunkt 1: Abrasiver Verschleiß – Der stille Kostenfresser
Stellen Sie sich vor, Sie bohren in Granit mit einem Siliziumdioxidgehalt von über 30 %. Die Hartmetallspitzen Ihres Bohrers sind zwar verschleißfest, doch bei hoher Drehzahl und unzureichender Fördergeschwindigkeit werden die Bohrspäne nicht effizient abgeführt. Die Folge? Der Bohrer schleift an seinen eigenen Spänen, und die Stahlmatrix erodiert rapide. Sie bemerken einen Rückgang der Bohrgeschwindigkeit, und der Bohrer beginnt zu „polieren“, anstatt zu schneiden. Ehe Sie sich versehen, haben Sie einen Bohrer, der seine Schneidkante verloren hat und dessen Reparatur sich nicht mehr lohnt. Die Kosten? Ein neuer Bohrer kann Sie 5.000 bis 15.000 US-Dollar kosten, zuzüglich der Ausfallzeit von einigen Stunden – schnell 20.000 US-Dollar Produktivitätsverlust pro Vorfall. Und dabei sind die Folgeschäden am Bohrhammer noch gar nicht berücksichtigt.
Problem 2: Wirkungsmüdigkeit – Wenn Gutes schlecht wird
DTH-Hammermeißel sind Tausenden von Schlägen pro Minute ausgesetzt. Jeder Schlag erzeugt eine Stoßwelle im Meißelkörper. Ist der Stahl des Meißels nicht ordnungsgemäß wärmebehandelt oder führt die Form des Druckknopfes zu Spannungskonzentrationen, bilden sich Mikrorisse. Diese Risse breiten sich unter wiederholter Belastung aus und führen schließlich zu einem katastrophalen Versagen – einem gebrochenen Meißel oder verlorenen Druckknöpfen. Dies tritt besonders häufig in hartem, sprödem Gestein wie Basalt oder Quarzit auf. Die Schlagenergie, die eigentlich das Gestein brechen sollte, zerstört stattdessen den Meißel. Die Folge sind nicht nur die Kosten für den Meißel, sondern auch das Risiko, einen Druckknopf im Bohrloch zu verlieren, was den Hammer blockieren und eine Bergungsaktion im fünfstelligen Bereich erforderlich machen kann.
Problempunkt 3: Thermische Rissbildung – Der versteckte Angreifer
In tiefen Bohrlöchern oder heißen Gesteinsformationen kann der Bohrmeißel überhitzen. Reibung beim Bohren und unzureichende Kühlung (oft aufgrund geringen Luftvolumens oder hohen Gegendrucks) führen zu einer Ausdehnung der Meißeloberfläche. Bei Bohrpausen kühlt der Meißel schnell ab, was zu thermischen Ermüdungsrissen führt. Diese Risse treten häufig an der Meißelfläche auf und können schnell zum Abplatzen der Hartmetallplättchen führen. Thermische Rissbildung ist tückisch, da sie nicht sofort sichtbar ist, aber die Standzeit des Meißels drastisch reduziert. Bei Geothermiebohrungen oder im Tiefbau kann dies den Meißelverschleiß um 30–40 % erhöhen und die Projektkosten direkt beeinflussen.
Lösungen: Konstruktion für Langlebigkeit
Die Behebung dieser Probleme erfordert einen vielschichtigen Ansatz. Zunächst empfehlen wir zur Reduzierung von abrasivem Verschleiß den Einsatz von Meißeln mit optimierten Schneidkopfqualitäten – wie beispielsweise feinkörnigem Wolframkarbid mit höherem Kobaltgehalt für verbesserte Zähigkeit – und einer Stahlzusammensetzung, die Härte und Verschleißfestigkeit optimal vereint. Darüber hinaus sind die richtige Vorschubgeschwindigkeit (mindestens 30 m/s) sowie die Einhaltung des korrekten Gewichts auf dem Meißel (WOB) und der Drehzahl entscheidend. Bei Yantai Gaea Rock Split Machinery Technology Co., Ltd. haben wir ein firmeneigenes Wärmebehandlungsverfahren entwickelt, das die Oberflächenhärte erhöht und gleichzeitig die Kernzähigkeit erhält. Dies führt zu einer bis zu 25 % längeren Standzeit in abrasiven Gesteinsformationen.
Die Lösung gegen Materialermüdung durch Stöße liegt in spannungsarmgeminderten Konstruktionen. Unsere Bohrmeißel verfügen über eine einzigartige Knopfanordnung, die die Stoßenergie gleichmäßiger verteilt und so Spannungsspitzen reduziert. Zusätzlich optimieren wir die Geometrie des Bohrkörpers mithilfe der Finite-Elemente-Analyse (FEA) und eliminieren so Spannungskonzentrationen. In Feldtests konnte dadurch der vorzeitige Ausfall der Knöpfe im Vergleich zu herkömmlichen Konstruktionen um 40 % verringert werden.
Um thermische Risse zu vermeiden, empfehlen wir die Verwendung von Bohrern mit verbesserter Kühlung, wie z. B. optimierten Spülbohrungen und Nuten, die den Luftstrom zur Schneidfläche lenken. Zusätzlich ist die Überwachung des Luftvolumens und die Sicherstellung einer ausreichenden Luftzirkulation unerlässlich. Unsere Bohrer sind mit größeren Spülbohrungen und einer glatten Oberfläche ausgestattet, um Reibung und Wärmeentwicklung zu reduzieren. Kunden berichten von einer 30%igen Reduzierung thermisch bedingter Ausfälle nach dem Wechsel zu unserer hitzebeständigen Serie.
Kundenerfolgsgeschichten
Schweden – Kiruna-Mine:Lars Andersson, Bohrmeister in einer großen Eisenerzmine, hatte mit Bohrmeißeln zu kämpfen, die in abrasivem Magnetit nur 300 Meter hielten. Nach dem Wechsel zur GXR-Serie von Yantai Gaea erhöhte sich die Standzeit der Meißel auf 450 Meter, was jährliche Einsparungen von 120.000 US-Dollar ermöglichte. Lars kommentierte: „Die GXR-Meißel haben unseren Meißelverbrauch um ein Drittel reduziert. Das Verschleißbild ist gleichmäßig, und wir beobachten keine der üblichen charakteristischen Polierspuren.“
Australien – Pilbara-Region:In der rauen Pilbara-Region hatte ein Bauunternehmen, das Sprenglöcher in gebänderten Eisenerzformationen bohrte, häufig mit thermischen Rissen zu kämpfen. Durch den Einsatz unserer TC-Bohrmeißel (Thermal Cool) mit fortschrittlicher Spülung konnte die Standzeit der Bohrmeißel um 35 % verbessert und die Ausfallzeiten reduziert werden. Bauleiterin Emma Wilson erklärte: „Früher mussten wir die Bohrmeißel in jeder Schicht wechseln; jetzt können wir einen Bohrmeißel zwei Schichten lang einsetzen. Die TC-Bohrmeißel sind ein echter Durchbruch.“
Chile – Atacama-Wüste:Eine Kupfermine in Chile hatte Probleme mit Ermüdungserscheinungen durch Stoßbelastung in hartem Andesit. Unser Ingenieurteam empfahl eine speziell angefertigte Druckknopfgeometrie mit doppelter Fase. Das Ergebnis: 50 % weniger Druckknopfausfälle und eine um 20 % höhere Eindringtiefe. Einkaufsleiter Carlos Mendez bemerkte: „Die maßgeschneiderte Lösung von Yantai Gaea hat sich innerhalb von zwei Monaten amortisiert.“
Kanada – Sudbury-Becken:Im Nickelbergbau war abrasiver Verschleiß das Hauptproblem. Durch den Einsatz unserer verschleißfesten Sorte mit optimiertem Hartmetall konnte die Standzeit der Bohrmeißel von 200 auf 320 Meter verlängert werden. Bohrmeister Mike Tremblay sagte: „Wir haben viele Marken ausprobiert, aber die Bohrmeißel von Gaea sind in unserem abrasiven Boden durchweg überlegen.“
Südafrika – Witwatersrand:Der Tiefbergbau mit hohen Temperaturen führte zu thermischer Rissbildung. Unsere thermisch stabilen Bohrmeißel mit optimierten Kühlkanälen reduzierten die Rissbildung um 40 %. Geologieingenieur Thabo Nkosi bemerkte: „Die Bohrmeißel bewähren sich in unseren heißen, tiefen Bohrlöchern. Wir sind von ihrer Langlebigkeit beeindruckt.“
Anwendungen und Partnerschaften
Unsere DTH-Hammermeißel werden in vielfältigen Anwendungsbereichen eingesetzt: Bergbau (Tagebau und Untertagebau), Steinbruchbetrieb, Bauwesen, Brunnenbau und Geothermie. Wir arbeiten weltweit mit führenden Bohrunternehmen und Ausrüstern zusammen. Beispielsweise besteht eine strategische Liefervereinbarung mit einem führenden europäischen Bohrunternehmen, das wir mit Meißeln für seine Flotte in Skandinavien und Afrika beliefern. In Australien kooperieren wir mit einem Vertriebspartner, um lokale Lagerbestände und technischen Support zu gewährleisten. Dank dieser Partnerschaften erhalten unsere Kunden nicht nur hochwertige Meißel, sondern auch kompetente Beratung und schnellen Service.
Häufig gestellte Fragen
Frage 1: Welche Anzeichen deuten darauf hin, dass mein DTH-Bohrer aufgrund von Materialermüdung durch Stöße ausfällt?
A1: Achten Sie auf Risse, die von den Knopflöchern ausgehen oder sich über die Meißelfläche erstrecken. Prüfen Sie außerdem, ob Knöpfe locker sind oder fehlen. Wenn Sie einen plötzlichen Abfall der Bohrgeschwindigkeit ohne Änderung der Gesteinsbeschaffenheit feststellen, könnte dies auf Materialermüdung durch Stöße hindeuten.
Frage 2: Wie kann ich den abrasiven Verschleiß reduzieren, ohne die Eindringgeschwindigkeit zu beeinträchtigen?
A2: Verwenden Sie Bohrmeißel mit härteren Hartmetallsorten und achten Sie auf die richtige Bohrgeschwindigkeit. Halten Sie außerdem das korrekte Auflagegewicht und die korrekte Drehzahl ein. Zu hohe Drehzahlen können übermäßigen Verschleiß verursachen. Unsere GXR-Serie bietet ein optimales Verhältnis zwischen Verschleißfestigkeit und Bohrtiefe.
Frage 3: Welcher Luftdruck wird für Ihre Bits empfohlen?
A3: Wir empfehlen einen Betriebsdruck von 10–25 bar, abhängig von der Bohrmeißelgröße und der Gesteinsart. Höherer Druck verbessert die Wasserableitung und Kühlung, kann aber den Verschleiß erhöhen. Für spezifische Empfehlungen wenden Sie sich bitte an unser technisches Team.
Frage 4: Kann ich Ihre Bohrer sowohl in abrasiven als auch in nicht-abrasiven Formationen verwenden?
A4: Ja, wir bieten verschiedene Sorten an. Für gemischte Gesteinsformationen empfehlen wir unsere vielseitige Sorte, die eine gute Verschleißfestigkeit und Zähigkeit bietet. Unsere Vertriebsingenieure helfen Ihnen gerne bei der Auswahl des passenden Bohrers.
F5: Bieten Sie kundenspezifische Bohrkopfkonstruktionen für besondere Gesteinsverhältnisse an?
A5: Absolut. Unser hauseigenes Ingenieurteam kann die Geometrie des Druckknopfes, die Hartmetallqualität und die Spülkonfiguration individuell an Ihre Gesteinsproben und Bohrparameter anpassen. Kontaktieren Sie uns für ein Beratungsgespräch.
Abschluss
Das Verständnis der Ursachen für das Versagen von DTH-Hammermeißeln ist der erste Schritt zu effizienteren Bohrungen und geringeren Kosten. Durch die Optimierung von Meißelkonstruktion und Betriebsverfahren können Sie abrasiven Verschleiß, Materialermüdung und thermische Rissbildung deutlich reduzieren und so die Lebensdauer Ihrer Meißel erheblich verlängern. Yantai Gaea Rock Split Machinery Technology Co., Ltd. bietet fortschrittliche Lösungen für höchste Ansprüche. Für eine detailliertere Analyse laden Sie unser technisches Whitepaper „Optimierung der DTH-Meißelleistung in Hartgestein“ herunter oder kontaktieren Sie unsere Vertriebsingenieure für eine individuelle Beratung. Vermeiden Sie Gewinneinbußen durch vorzeitigen Meißelausfall – handeln Sie noch heute!