
Warmextrusion für Kegelmeißel: Ein praktischer Weg zu einer besseren Gesteinsbohrwerkzeugfertigung
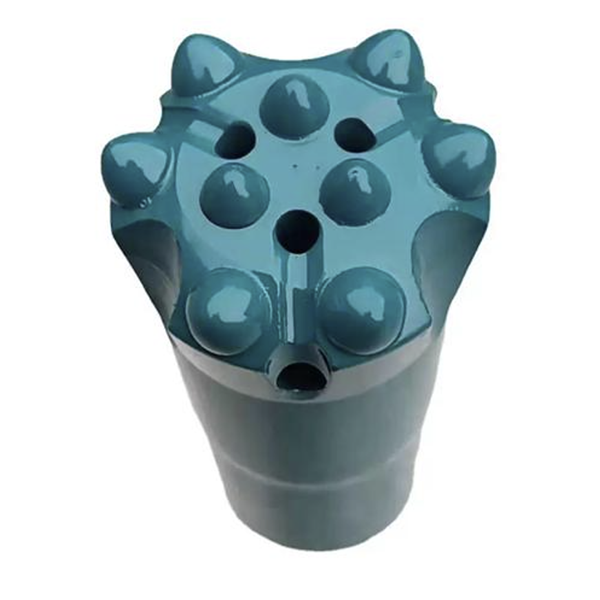
Kegelmeißel sind in vielen Bohr- und Explorationsanwendungen unverzichtbare Arbeitskomponenten. Sie arbeiten in abrasiven Umgebungen, sind wiederholten Stoßbelastungen ausgesetzt und werden in großen Mengen im Bergbau, in Steinbrüchen, bei geotechnischen Bohrungen und Bauprojekten verbraucht. Aufgrund dieser Bedingungen müssen die Hersteller ein optimales Verhältnis zwischen Meißelfestigkeit, Maßgenauigkeit, Produktionseffizienz und Materialkosten gewährleisten.
Die traditionelle Herstellung von Kegelbohrern beginnt oft mit Rundstangenmaterial und nutzt Drehen, Fräsen und andere Zerspanungsverfahren, um die endgültige Form zu erzielen. Dieses Verfahren ist zwar bekannt und flexibel, birgt aber auch einige Herausforderungen. Komplexe Profile erfordern mehr Bearbeitungszeit, die Materialausnutzung kann gering sein, und der durch das Schneiden unterbrochene Materialfluss kann die Dauerfestigkeit in hochbelasteten Bereichen verringern.
Die Warmfließpressung bietet eine weitere Fertigungsoption für ausgewählte Kegelbohrerkonstruktionen. Durch die Formgebung eines erhitzten Rohlings in einem kontrollierten Temperaturbereich unterhalb der Rekristallisationstemperatur des Materials können Hersteller den Verformungswiderstand reduzieren und gleichzeitig eine gute Maßhaltigkeit und einen gleichmäßigeren Kornverlauf gewährleisten. Für Hersteller von Bohrwerkzeugen besteht das Ziel nicht einfach darin, die spanende Bearbeitung zu ersetzen. Vielmehr geht es darum, einen stabileren Produktionsprozess zu schaffen, der Qualität, Produktivität und langfristige Werkzeugzuverlässigkeit sichert.
Warum die Methode zur Kegelbohrerformung wichtig ist
Ein Gesteinsbohrwerkzeug muss die Aufprallenergie effizient vom Bohrgestänge auf das Gestein übertragen. Der Meißelkörper muss daher wiederholten Belastungen, Vibrationen, Verschleiß und der Gefahr von Ermüdungsrissen standhalten. Die Fertigungsqualität hat einen direkten Einfluss auf diese Leistungsfähigkeit.
Wird ein kegelförmiges Bauteil hauptsächlich durch spanende Bearbeitung hergestellt, kann viel Material vom Ausgangsmaterial abgetragen werden. Dies kann zu erhöhtem Ausschuss und längeren Zykluszeiten führen. Die spanende Bearbeitung legt zudem die ursprüngliche Metallstruktur frei, anstatt den Faserfluss um die endgültige Form zu lenken.
Ein Umformverfahren kann mehr Material erhalten und dazu beitragen, dass die inneren Fließlinien der äußeren Kontur des Bauteils folgen. Prinzipiell kann dies für Bauteile, die zyklischer Belastung ausgesetzt sind, vorteilhaft sein. Das Endergebnis hängt jedoch von vielen Faktoren ab, darunter Materialauswahl, Temperaturregelung, Werkzeugkonstruktion, Schmierung, Umformkraft, Wärmebehandlung und Qualitätsprüfung.
Aus diesem Grund sollte die Warmextrusion eher als kontrolliertes Fertigungssystem denn als einzelner Produktionsschritt betrachtet werden.
Was ist Warmextrusion?
Extrusionsprozesse werden häufig nach der Formgebungstemperatur in Kaltextrusion, Warmextrusion und Heißextrusion unterteilt.
Kaltfließpressen ermöglicht eine ausgezeichnete Maßgenauigkeit und Oberflächenqualität, weist jedoch einen relativ hohen Verformungswiderstand auf. Dies erhöht die erforderliche Presskraft und Werkzeugbelastung. Kaltgeformte Teile können zudem eine Nachbehandlung zur Kaltverfestigung erfordern.
Durch Warmfließpressen lässt sich der Umformwiderstand deutlich verringern, allerdings kann dies zu stärkerer Oxidation, geringerer Maßgenauigkeit und möglichen Problemen mit der Oberflächenqualität führen.
Die Warmfließpressung stellt einen Mittelweg dar. Das Werkstück wird über Raumtemperatur, aber unterhalb des Rekristallisationsbereichs erwärmt. Bei der richtigen Temperatur lässt sich das Material leichter formen als bei der Kaltfließpressung, wodurch einige der mit der Hochtemperaturumformung verbundenen Probleme hinsichtlich Zunder und Maßhaltigkeit vermieden werden.
Für die Herstellung von Kegelbohrern bietet die Warmextrusion möglicherweise mehrere Vorteile:
Geringere Umformkraft im Vergleich zum Kaltfließpressen
Bessere Maßhaltigkeit als viele Warmumformverfahren
Geringerer Materialabfall im Vergleich zu umfangreichen Schneidvorgängen
Potenziell verbesserter Metallfluss um das Bauteilprofil
Eignung für die Serienfertigung bei gut etablierten Werkzeugen und Prozesskontrollsystemen
Prozessablauf für einen warmextrudierten Kegelbohrer
Ein typischer Prozess beginnt mit der Auswahl eines geeigneten Rohlingsdurchmessers und einer passenden Rohlingslänge. Der Rohling sollte sorgfältig dimensioniert werden, um übermäßige Verformung zu minimieren und gleichzeitig sicherzustellen, dass genügend Material zum Füllen des Formhohlraums vorhanden ist. Eine gute Rohlingsvorbereitung unterstützt ein stabiles Füllen, reduziert das Fehlerrisiko und trägt zum Schutz der Formwerkzeuge bei.
Das Werkstück wird anschließend auf die vorgegebene Umformtemperatur erhitzt. Der genaue Temperaturbereich hängt von der Stahlsorte, der Bauteilgeometrie, dem Umformgrad und der Anlagenleistung ab. Für mittelgekohlte legierte Stähle wie 40Cr zeigt die ursprüngliche technische Abhandlung, dass ein kontrollierter Warmumformungsbereich den Umformwiderstand verringern und gleichzeitig die mit deutlich höheren Temperaturen einhergehende starke Oberflächenoxidation vermeiden kann.
Induktionserwärmung ist aufgrund ihrer schnellen und reproduzierbaren Erwärmung weit verbreitet. Die Zieltemperatur sollte jedoch durch Prozessversuche und Produktionsüberwachung überprüft werden. Überhitzung kann zu verstärkter Oxidation und Zunderbildung führen, während unzureichende Erwärmung die Umformkraft erhöht und den Werkzeugverschleiß beschleunigt.
Nach dem Erhitzen wird das Werkstück und der Formhohlraum mit Schmiermittel versehen. Der Rohling wird in die Form eingelegt, präzise positioniert und in Form gepresst. Nach dem Formhub öffnet sich die Form, und ein Auswerfersystem entnimmt das fertige Werkstück.
Das klingt einfach, aber jeder Arbeitsschritt erfordert Kontrolle. Ungleichmäßige Erwärmung, mangelhafte Schmierung, falsche Rohlingsgröße oder instabile Werkzeugausrichtung können zu unvollständiger Füllung, Verklebungen, Maßabweichungen oder vorzeitigem Werkzeugausfall führen.
Die Rolle der Schmierung
Die Schmierung ist einer der wichtigsten Aspekte beim Warmfließpressen. Ein Schmiermittel muss die Reibung verringern, die Werkzeugoberfläche schützen, den Materialfluss in den Formhohlraum fördern und bei der Formtemperatur wirksam bleiben.
Für die Herstellung von Kegelmeißeln kann ein Schmiersystem graphitbasierte Materialien oder andere, für den gewählten Prozess geeignete Hochtemperaturformulierungen enthalten. Das Schmiermittel muss zuverlässig an der Werkzeugoberfläche haften und während des Umformprozesses einen stabilen Schmierfilm bilden. Bei ungleichmäßiger Schmierung können die Presskraft steigen, die Oberflächengüte sinken und das Werkzeug schneller verschleißen.
Hersteller sollten die Leistungsfähigkeit von Schmierstoffen durch Versuche validieren, die Formtemperatur, Verweilzeit, Druck, Werkzeugmaterial und Teilegeometrie berücksichtigen. Ein Schmierstoff, der auf einer bestimmten Presse oder einem bestimmten Werkzeugdesign gut funktioniert, kann in einer anderen Produktionsumgebung abweichen.
Überlegungen zur Werkzeugkonstruktion
Die Werkzeugkonstruktion hat einen entscheidenden Einfluss auf die Stabilität und Wirtschaftlichkeit eines Warmfließpressverfahrens. Kegelförmige Werkstücke weisen häufig wechselnde Durchmesser und komplexe Konturen auf, daher muss das Werkzeug den Materialfluss lenken, ohne übermäßige Reibung oder lokale Spannungskonzentrationen zu verursachen.
Eine geteilte Werkzeugstruktur kann zum Ausformen von Kegelbohrern hilfreich sein. Der Kegelwinkel der Passflächen des Werkzeugs ist dabei besonders wichtig. Ist der Kegelwinkel zu groß, können sich die Passflächen unter Last trennen. Ist er zu klein, kann sich das Werkzeug nur schwer lösen lassen oder während des Prozesses an Stabilität verlieren.
In der ursprünglichen technischen Diskussion wurde eine 15-Grad-Konizität als effektiver Referenzwert für die getestete Konstruktion ermittelt. Dieser Wert sollte nicht als universelle Vorgabe betrachtet werden. Es handelt sich um einen Prozessreferenzwert, der anhand des tatsächlich verwendeten Materials, der Teilegröße, der Presskraft und der Werkzeugstruktur in der Produktion bestätigt werden muss.
Ein zuverlässiger Auswerfermechanismus ist ebenfalls unerlässlich. Bleibt der geformte Kegelbohrer fest im Stempel oder in der Matrize, kann die manuelle Entnahme den Arbeitszyklus verlangsamen und Sicherheitsrisiken bergen. Ein optimal ausgelegtes Anschlag- und Auswerfersystem hilft, das Werkstück vom Werkzeug zu trennen und eine kontinuierliche Produktion zu gewährleisten.
Produktionsvorteile und Qualitätskontrolle
Im Vergleich zu spanend bearbeiteten Verfahren kann das Warmfließpressen die Materialausnutzung verbessern und die Anzahl der Bearbeitungsvorgänge reduzieren. Es kann außerdem die Produktionseffizienz bei wiederholbaren Teilen in großen Stückzahlen steigern. Die Technologie ist besonders attraktiv, wenn die Teilegeometrie komplex genug ist, um die Bearbeitung zu verlangsamen, aber standardisiert genug, um den Einsatz spezieller Werkzeuge zu rechtfertigen.
Dennoch ist Warmextrusion nicht automatisch die beste Wahl für jeden Kegelbohrer. Werkzeuginvestitionen, Werkzeugwartung, Pressenkapazität, Materialkonsistenz und Ressourcen für die Qualitätskontrolle müssen berücksichtigt werden.
Ein umfassender Prüfplan sollte Maßkontrollen, Oberflächenprüfungen, Härteprüfungen nach gegebenenfalls erforderlicher Wärmebehandlung sowie die Bewertung innerer Defekte umfassen, sofern die Anwendung dies erfordert. Hersteller sollten zudem die Umformkraft, die Rohlingstemperatur, den Schmierzustand und den Werkzeugverschleiß überwachen. Diese Aufzeichnungen erleichtern die Erkennung von Prozessabweichungen, bevor diese zu einem Qualitätsproblem werden.
Abschluss
Die Warmextrusion bietet ein vielversprechendes Verfahren zur Herstellung von Kegelmeißeln und anderen Komponenten für Gesteinsbohrwerkzeuge, die Festigkeit, Präzision und eine effiziente Produktion erfordern. Durch die Kombination von kontrollierter Erwärmung, geeigneter Schmierung, stabiler Werkzeugkonstruktion und zuverlässigem Auswerfen können Hersteller den Umformwiderstand reduzieren und gleichzeitig die erforderliche Maßgenauigkeit beibehalten sowie die Materialausnutzung verbessern.
Die wichtigste Erkenntnis ist, dass der Umformprozess als Gesamtsystem konzipiert werden muss. Temperatur, Rohlingsgeometrie, Werkzeuge, Schmierung, Pressenkapazität und Prüfstandards wirken zusammen. Mit sorgfältiger Validierung kann die Warmfließpressung zu einem wertvollen Fertigungsverfahren für Hersteller von Bohrwerkzeugen werden, die sowohl die Produktivität als auch die Produktlebensdauer verbessern möchten.



