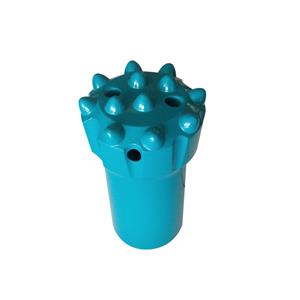
Bearbeitung von Gewindeknopfbohrern: 5 Kontrollmechanismen zum Schutz der Werkzeuglebensdauer
Warum bestimmt die Bearbeitung von Gewindeschneidkopffräsern deren Lebensdauer?
Ein Gewindebohrer kann beim Verlassen der Werkstatt makellos aussehen und dennoch während des ersten Einsatzes an Schlagkraft verlieren. Das versteckte Problem liegt oft im Schaftkörper: Die Bearbeitungsgrundlage hat sich zwischen den Arbeitsgängen verändert, eine scharfe Kante ist neben einer Spannut zurückgeblieben oder ein Grat hat die passende Bohrstange beschädigt.
Der Schaftkörper ist nicht einfach nur ein Stahlteil, das die Knöpfe hält. Er überträgt die Aufprallenergie, trägt die Gewindeverbindung, führt die Rotation und unterstützt das Spülen und Entfernen von Gesteinsstaub. Kleine Bearbeitungsfehler können daher zu Montageproblemen, ungleichmäßiger Belastung, Spannungskonzentrationen und vorzeitigem Ausfall führen.
Die folgenden Steuerungselemente bilden die Grundlage für eine zuverlässige Bearbeitung von Gewindeknopfbohrern.
1. Verwenden Sie während des gesamten Prozesses einen einzigen Bearbeitungsbezugspunkt.
Für das Drehen des Außendurchmessers, das Schneiden des Gewindes und das Fräsen der Spanabfuhrnuten sollte dieselbe Bearbeitungsbezugsebene verwendet werden. Ein Wechsel der Bezugsebene während der Produktion kann zu Koaxialitätsfehlern führen.
Ein Bohrer kann nach diesem Vorfall zwar noch eine einfache Sichtprüfung bestehen, doch Gewinde, Außendurchmesser und Spankanäle weisen möglicherweise nicht mehr dieselbe Mittellinie auf. Unter Belastung kann diese Fehlausrichtung zu ungleichmäßigem Kontakt und einer verminderten Energieübertragung führen.
Ein stabiler Prozess beginnt mit einem klaren Bezugsplan, einer gleichbleibenden Einspannung und einer Überprüfung nach jeder größeren Einstellungsänderung.
2. Behandeln Sie den Faden als Energieübertragungskomponente.
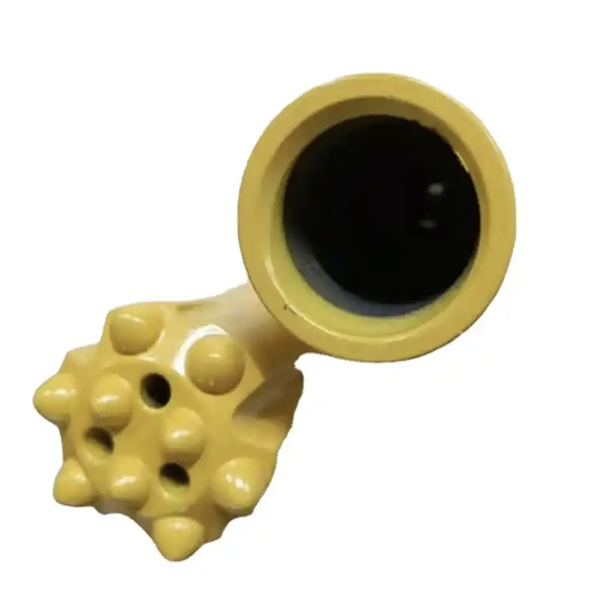
Das Gewinde bildet die Hauptverbindung zwischen dem Knopfbohrer und dem zugehörigen Bohrgestänge. Es muss den Zeichnungsvorgaben hinsichtlich Gewindegröße, Steigung, Profil und Toleranz entsprechen.
Ein zu großes Spiel kann Aufprallenergie verschwenden und den Verschleiß an den Passflächen beschleunigen. Ein zu kleines Spiel kann die Montage erschweren oder zum Festfressen der Verbindung führen. Beides ist bei einer Produktionsbohrung inakzeptabel.
Die Gewindequalitätsprüfung sollte mehr als nur den Nenndurchmesser umfassen. Gewindeoberfläche, Freifläche und Gewindelauf müssen frei von Kratzern, Dellen, Graten und Zunder sein. Solche Defekte können die Montage beeinträchtigen und Ausgangspunkte für Materialermüdung darstellen.
Käufer von Gesteinsbohrkronen sollten stets gemeinsam die Gewindenorm und die Spezifikation der passenden Bohrstange überprüfen. Eine inkompatible Verbindung kann selbst die beste Bohrkrone nicht wettmachen.
3. Für einen sauberen Austritt aus dem Gesteinspulver sorgen
Die Späneabfuhrnuten und -bohrungen müssen gemäß den Zeichnungsvorgaben hinsichtlich Position und Abmessungen gefertigt werden. Sie dienen dazu, dem Schotter einen zuverlässigen Abtransport aus dem Bohrloch zu ermöglichen. Ist der Abfuhrweg ungünstig positioniert oder verstopft, kann sich Spänepulver um den Bohrmeißel ansammeln und Reibung, Hitze und Verschleiß erhöhen.
Die Nutöffnung, der Nutgrund und die Nutkanten sollten einen geeigneten R-Übergang aufweisen. Scharfe Kanten sind aus zwei Gründen gefährlich: Sie können Gesteinsstaub einschließen und führen bei wiederholtem Aufprall zu Spannungskonzentrationen.
Das gleiche Prinzip gilt für jeden Übergang am Schaftkörper:
Der sich zum Außendurchmesser verjüngende Körper
Der Außendurchmesser bis zur Stirnfläche
Die Spannut zum Gewindeabschnitt
Alle anderen Änderungen im Abschnitt sind in der Zeichnung dargestellt.
Diese Bereiche sollten dem vorgegebenen Abrundungsradius folgen und nicht mit einem scharfen 90-Grad-Übergang versehen werden. Nach der Bearbeitung ist eine einfache manuelle Kontrolle sinnvoll. Der Bediener sollte auf Stufen, erhabene Kanten oder Grate tasten, die bei einer schnellen Sichtprüfung möglicherweise nicht erkennbar sind.
4. Entgraten Sie die Oberflächen genauso sorgfältig, wie Sie sie bearbeiten.
Vollständiges Entgraten ist eine Grundvoraussetzung und kein rein kosmetischer Nachbearbeitungsschritt. Besonderes Augenmerk sollte auf Gewindegrund, Profilkanten und die Ecken der Entlastungsnut gelegt werden.
Eine praktische Methode ist das kontrollierte manuelle Nachbearbeiten mit feinem Schleifpapier. Ziel ist es, den Grat zu entfernen, ohne das Gewindeprofil oder den Übergangsradius zu verändern. Verbleibende Grate können beim Zusammenbau die Gegengewindespindel beschädigen und so ein ansonsten einwandfreies Gewinde unpassend erscheinen lassen.
Nach dem Entgraten sollte der Bohrer gereinigt werden, damit keine Schleifpartikel, Oxidfragmente und lose Späne im Gewindeanschluss oder in den Spülkanälen zurückbleiben.
5. Inspektionen sollten Bestandteil jedes kritischen Betriebs sein.
Die Prüfung sollte nicht erst erfolgen, wenn das fertige Werkstück die Endprüfstation erreicht hat. Jeder kritische Bearbeitungsschritt muss einer 100%igen Überprüfung unterzogen werden.
Die Gewindemaße sollten mit Gut- und Ausschusslehren geprüft werden. Die Gewindeoberfläche, der Freiraum und die Übergangsradien sind visuell und haptisch zu prüfen. Diese Kombination deckt sowohl Maßfehler als auch Oberflächenmängel auf.
Die Endprüfung sollte eine Probemontage mit der Gewindelehre und einer passenden Standardbohrstange umfassen. Die Stange sollte sich leichtgängig und ohne Klemmen oder ungewöhnlichen Widerstand einführen lassen. Beim Anziehen sollte das Drehmoment gleichmäßig ansteigen und nicht sprunghaft ansteigen.
Dieser abschließende Passungstest stellt den Bezug zwischen den Werkstattmessungen und den tatsächlichen Einsatzbedingungen her. Ein Bohrer, der die Durchmesserprüfung besteht, sich aber bei der Montage verklemmt, ist nicht einsatzbereit.
6. Die Ausrüstung ist wichtig, aber die Einhaltung der Prozesse ist wichtiger.
Einige ausländische Werkzeughersteller nutzen Mehrachsen-Bearbeitungszentren und konzentrieren die meisten Schaft- und Körperbearbeitungen in einem einzigen Produktionssystem. Dieser Ansatz erfordert in der Regel erhebliche Investitionen in die Ausrüstung und ermöglicht eine gleichbleibende Qualität bei geringerem manuellem Arbeitsaufwand. Ein Nachteil kann der geringere Durchsatz sein.
Viele inländische Hersteller nutzen verteilte Prozesse, spezialisierte Bearbeitungsmaschinen und in einigen Fällen auch Roboterhandhabung. Diese Vorgehensweise ermöglicht bei ordnungsgemäßer Prozesssteuerung hohe Effizienz, geringere Investitionskosten und gleichbleibende Qualität.
Die wichtigste Erkenntnis ist, dass Geräteetiketten keine Garantie für die Leistung des Bohrers bieten. Bezugskontrolle, Gewindeprüfung, Übergangsqualität, Entgraten und die abschließende Probemontage entscheiden darüber, ob der fertige Gewindebohrer eine gleichbleibende Leistung erbringt.
7. Eine praktische Checkliste für die Veröffentlichung
Bevor ein Gewindeknopf-Bit für den Versand freigegeben wird, sollte das Produktions- oder Qualitätssicherungsteam Folgendes bestätigen:
Die Zeichnungsrevision, die Gewindenorm und die Bearbeitungsbezugspunkte sind korrekt.
Gewindegröße, Steigung und Profil entsprechen den entsprechenden Lehren.
Gewindeflächen und Entlastungsbereiche sind frei von Kratzern, Dellen, Graten und Zunder.
Die Späneabfuhrnuten und -löcher entsprechen der vorgegebenen Position und den vorgegebenen Abmessungen.
Alle Übergänge haben den erforderlichen Radius und keine scharfen Ecken.
Das gesamte Werkstück wurde entgratet und gereinigt.
Die Probemontage mit der Standardbohrstange verläuft reibungslos und das Anzugsdrehmoment ist gleichmäßig.
Die Prüfprotokolle lassen sich bis zur Bearbeitungscharge zurückverfolgen.
Was sollten Käufer ihren Bit-Lieferanten fragen?
Beim Vergleich von Gewindeschneidköpfen sollten Sie nicht nur nach der Qualität des Gewindes oder dem Stückpreis fragen. Fragen Sie auch, wie der Lieferant den Gewindeschaftkörper kontrolliert.
Ein zuverlässiger Lieferant sollte die Gewindenorm, das passende Bohrgestänge, die Bearbeitungsbezugspunkte, die Nutgestaltung, das Entgratungsverfahren und die Prüfprozedur erläutern können. Diese Details sind wichtig, wenn der Bohrmeißel mit Verlängerungsstangen, Schaftadaptern oder einem kompletten Gesteinsbohrsystem verwendet werden soll.
Für die Kunden von Gaea Rock trägt die Abstimmung des Gewindekopfmeißels auf das passende Bohrgestänge und die zugehörigen Gesteinsbohrkomponenten zu einer zuverlässigen Energieübertragung vom Gesteinsbohrer auf die Schneidfläche bei. Die richtige Verbindung, ein sauberer Späneabtransport und ein disziplinierter Bearbeitungsprozess sichern gemeinsam die Produktivität und die Werkzeugstandzeit.
Ein Gewindebohrer mit Knopfkopf erreicht seine Lebensdauer lange bevor er das Gestein erreicht. Das beginnt mit einer stabilen Auflagefläche, präzisen Gewindegängen, glatten Übergängen, vollständigem Entgraten und einer Inspektion, die keinen Raum für Spekulationen lässt.