Warum die Wärmebehandlung darüber entscheidet, ob ein Gewindeknopfbit den Einsatz übersteht
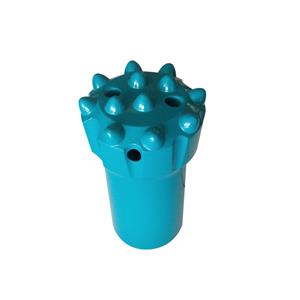
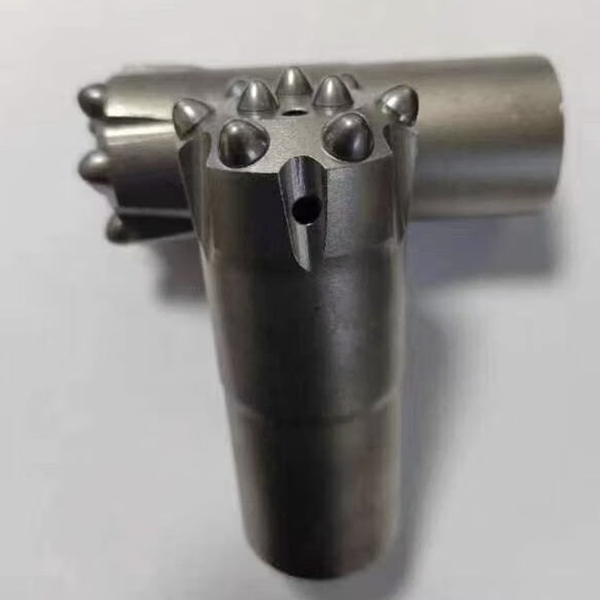
Ein Gewindeschneidkopf-Fräser kann beim Verlassen des Werks perfekt aussehen. Das Gewinde ist sauber. Die Hartmetallschneidköpfe sitzen fest. Die Oberfläche des Fräskörpers ist glatt.
Dann verschwindet es im Untergrund.
Nach einigen Stunden harter Arbeit kann sich das Bild deutlich verändern. Ein Bohrer hält seine Position, die Knöpfe sitzen fest und er ist wieder einsatzbereit. Ein anderer hingegen weist Gewindeschäden, Risse im Gehäuse, ungewöhnlichen Verschleiß oder lockere Einsätze auf, lange bevor irgendjemand damit gerechnet hat.
Der Unterschied ist von außen nicht immer sichtbar. Oftmals liegt es an der Wärmebehandlung.
Bei einem Gewindebohrkopf ist die Wärmebehandlung kein rein kosmetischer Abschluss. Sie ist vielmehr der Prozess, der darüber entscheidet, ob der Stahlkörper die richtige Balance aus Festigkeit, Zähigkeit, Verschleißfestigkeit und Dauerfestigkeit für das Bohren unter hoher Belastung in Gestein aufweist.
Wenn dieses Gleichgewicht nicht stimmt, kann selbst ein gutes Gebissendesign im Einsatz versagen.
Ein Knopf-Bit-Körper steht unter ständigem Stress
Gesteinsbohren ist harte Arbeit. Jeder Schlag des Gesteinsbohrers erzeugt eine Spannungswelle, die sich durch Schaftadapter, Bohrgestänge, Gewinde und Bohrkopfkörper zieht. Gleichzeitig rotiert der Bohrkopf, die Hartmetalleinsätze zerkleinern und schneiden das Gestein, und die Spülung transportiert das abrasive Bohrgut durch die Bohrlochfläche und die Bohrnuten.
Der Gewindeknopf-Bitkörper muss all dem standhalten.
Es muss ausreichend hart sein, um Verschleiß an Gewinde, Spülbohrungen und Auflageflächen zu widerstehen. Gleichzeitig muss es zäh genug sein, um Sprödbrüche unter Belastung zu vermeiden. Ist es zu weich, verschleißt der Bohrer schnell. Ist es zu hart, kann der Bohrkörper bei anspruchsvollen Bohrbedingungen rissanfällig werden.
Deshalb muss die Wärmebehandlung als kontrollierter Fertigungsprozess und nicht als allgemeine Rezeptur betrachtet werden.
Die chemische Zusammensetzung des Stahls ist entscheidend. Form und effektiver Querschnitt des Bohrmeißels spielen eine wichtige Rolle. Auch die Ofenatmosphäre, die Aufheizgeschwindigkeit, die Haltezeit, das Abschreckverfahren und der Anlasszyklus sind von Bedeutung. Verändert man eine dieser Variablen, ohne die anderen zu berücksichtigen, können die Endeigenschaften von den Konstruktionsvorgaben abweichen.
Beginnen Sie mit dem Stahl, nicht mit dem Ofen.
Der Wärmebehandlungsprozess beginnt lange bevor der Werkstückkörper in den Ofen kommt.
Gängige legierte Stähle für Gewindebohrer sind beispielsweise 45CrNiMoV oder 42CrMo, abhängig von der Ausführung und dem Herstellungsverfahren des Herstellers. Diese Werkstoffe werden gewählt, da sie nach einer kontrollierten Wärmebehandlung eine vorteilhafte Kombination aus Festigkeit und Zähigkeit aufweisen.
Ein Materialzertifikat allein garantiert jedoch keine gute Bohrerqualität.
Nach dem Schmieden kann eine Vorbehandlung wie Normalisieren oder Glühen dazu beitragen, innere Spannungen abzubauen, das Gefüge zu verfeinern und eine gleichmäßigere Ausgangsbedingung für die Bearbeitung und die abschließende Härtung zu schaffen. Wird dieser Schritt ausgelassen oder uneinheitlich durchgeführt, kann dies später im Prozess zu Problemen führen.
Die Oberflächenvorbereitung ist ebenfalls wichtig. Öl, Zunder und Verunreinigungen können die Erwärmung beeinflussen und zur Entkohlung der Oberfläche beitragen. Das ist relevant, da an der Oberfläche häufig Gewindeverschleiß, Gehäuseabrieb und Ermüdungsschäden entstehen.
Ein Bitkörper mit einer ungleichmäßigen Oberflächenschicht mag bei der ersten Inspektion akzeptabel erscheinen, sich im Betrieb jedoch unvorhersehbar verhalten.
Die Heizungsregelung schützt die Robustheit
Einer der häufigsten Fehler bei der Wärmebehandlung ist die Annahme, dass die Temperatur die einzige relevante Größe ist.
Das ist es nicht.
Die Zieltemperatur für die Erwärmung muss auf die jeweilige Stahlsorte und die geforderten Endprodukteigenschaften abgestimmt sein. Branchenreferenzen nennen mitunter Härtebereiche von etwa 850–920 °C für bestimmte legierte Stahlbohrkronen, die korrekte Einstellung ist jedoch nicht universell gültig. Sie muss sich aus der zugelassenen Prozessspezifikation für das Material, die Abmessungen und das gewünschte Ergebnis ergeben.
Überhitzung ist besonders schädlich. Sie kann zu Kornwachstum führen, die Zähigkeit verringern und das Risiko von Sprödbruch unter Belastung erhöhen. Ein Bohrmeißelkörper kann nach der Behandlung zwar ausreichend hart sein, aber dennoch nicht die für anspruchsvolle Bohrbedingungen erforderliche Stoßfestigkeit aufweisen.
Auch die Aufheizgeschwindigkeit spielt eine Rolle. Ein Gewindebohrer ist kein einfacher, gleichmäßiger Stahlblock. Er weist Spülkanäle, Gewindebohrungen, Gewindebereiche und Wandstärkenänderungen auf. Schnelles oder ungleichmäßiges Erhitzen kann bereits vor dem Abschrecken zu thermischen Spannungen führen.
Bei komplexen Geometrien kann durch stufenweises Erhitzen und Vorwärmen der Temperaturunterschied zwischen Oberfläche und Kern verringert werden. Dies trägt dazu bei, das Risiko von Verformungen oder Rissen im nächsten Arbeitsschritt zu minimieren.
Ziel ist es nicht einfach, den Körper schnell zu erwärmen, sondern ihn gleichmäßig zu erwärmen.
Beim Abschrecken steigt das Risiko.
Durch das Abschrecken entsteht die für die Verschleißfestigkeit notwendige harte Struktur, aber genau hier wird auch die thermische Spannung gefährlich.
Die Wahl des Abschreckmediums beeinflusst sowohl die Abkühlgeschwindigkeit als auch das Verformungsrisiko. Wasser und Salzwasser kühlen aggressiv, doch die schnelle Abkühlung kann die Gefahr von Rissen oder Verformungen erhöhen. Öl ist im Allgemeinen schonender und ermöglicht ein kontrollierteres Abkühlprofil für viele Anwendungen mit Gewindebohrern.
Es gibt kein universell „bestes“ Abschreckmedium. Die Entscheidung hängt von der Härtbarkeit des Stahls, den Abmessungen des Bohrers, der Geometrie und dem angestrebten Endergebnis ab.
Entscheidend ist die konsequente Kontrolle.
Das Abschreckmedium benötigt eine stabile Temperatur und Zirkulation. Der Bohrkopf muss in der richtigen Ausrichtung in das Medium eintauchen. Ungleichmäßige Abkühlung kann dazu führen, dass ein Bereich härter, ein anderer weicher und ein weiterer unter übermäßiger Restspannung steht. Im praktischen Einsatz zeigen sich diese Schwachstellen häufig an Gewindeeingängen, Spülstellen oder Übergängen im Bohrkopfprofil.
Deshalb sollte eine Wärmebehandlungsanlage das Abschrecken als wiederholbaren Vorgang betrachten und nicht als einfachen Eintauch- und Abkühlvorgang.
Durch das Härten erhält der Gebisskörper seine Arbeitsbalance.
Ein frisch abgeschreckter Werkstoff mag hart sein, doch Härte allein ist nicht das Ziel. Unvergüteter oder schlecht vergüteter Stahl kann übermäßige Spannungen speichern und für das Schlagbohren zu spröde werden.
Durch Anlassen werden Eigenspannungen abgebaut und Härte und Zähigkeit in einen nutzbaren Bereich gebracht.
Der Zeitpunkt ist entscheidend. Ein verzögertes Anlassen nach dem Abschrecken kann die Rissbildung begünstigen. Temperatur und Haltezeit müssen zudem an den jeweiligen Stahl und die gewünschten Eigenschaften angepasst werden. Beispielsweise werden bei einigen Anwendungen für hochfeste Bohrer Anlasstemperaturen über 550 °C verwendet, wobei die Endhärte oft in einem kontrollierten Bereich wie HRC 44–48 angestrebt wird. Diese Werte dienen als Prozessreferenz und ersetzen nicht die vom Hersteller vorgegebenen Wärmebehandlungsspezifikationen.
Die eigentliche Frage ist immer dieselbe: Kann der Bohrkörper wiederholte Stöße absorbieren, ohne die Verschleißfestigkeit zu verlieren, die seine Gewinde und Knopfsitze schützt?
Genau dieses Gleichgewicht soll ein guter Härteprozess erreichen.
Details im Bereich von Gewinden und Spülbohrungen dürfen nicht ignoriert werden.
Nicht jeder Fehler beginnt an der Mündung.
Scharfe Übergänge im Inneren, raue Gewindefreistellungsbereiche, Kratzer und mangelhafte Oberflächenbearbeitung um die Spülnuten herum können Spannungen konzentrieren. Beim Abschrecken und wiederholter Belastung werden diese Bereiche zu wahrscheinlichen Ausgangspunkten für Risse.
Gute Konstruktions- und Bearbeitungspraxis verwendet nach Möglichkeit sanfte Radien anstelle scharfer Kanten. Kritische Gewindebereiche müssen sauber und unbeschädigt sein. Spülbohrungen und Nuten erfordern besondere Aufmerksamkeit, da sie abrasiven Verschleiß mit wechselnder Wandstärke kombinieren.
Auch die beste Wärmebehandlung kann vermeidbare Spannungsspitzen, die bei der Teilekonstruktion oder der Bearbeitung auftreten, nicht vollständig kompensieren.
Die Qualitätskontrolle beweist den Prozess
Ein Gewindeknopfbit sollte nicht nur nach seinem Aussehen beurteilt werden.
Härteprüfungen an mehreren Stellen tragen zur Sicherstellung einer gleichmäßigen Härte über den gesamten Werkstückkörper bei. Prüfungen im Bereich des Gewindegrundes und der Werkstückoberfläche zeigen, ob die Behandlung die wichtigsten Bereiche erreicht hat. Metallografische Untersuchungen bieten eine zusätzliche Kontrollmöglichkeit und prüfen auf Probleme wie Überhitzung, Entkohlung oder ein ungeeignetes Mikrogefüge.
Für Bohrunternehmen ist die Qualitätskontrolle der Lieferanten deshalb so wichtig. Ein preisgünstiger Bohrmeißel mit ungleichmäßiger Wärmebehandlung kann letztendlich durch vorzeitigen Austausch, geringere Bohrgeschwindigkeit, Gewindeausfälle und unerwartete Ausfallzeiten höhere Kosten verursachen.
Der Bohrkörper bildet die Grundlage, die Hartmetall, Gewinde und Spülvorrichtung zusammenhält. Durch eine kontrollierte Wärmebehandlung erhöht sich die Wahrscheinlichkeit, dass das gesamte Werkzeug seine Aufgabe optimal erfüllt: Es bleibt intakt, behält die korrekte Einstellung bei und überträgt die Bohrenergie effizient durch das Gestein.