
Wie hydraulische Bohrgestänge für zuverlässiges Gesteinsbohren hergestellt werden
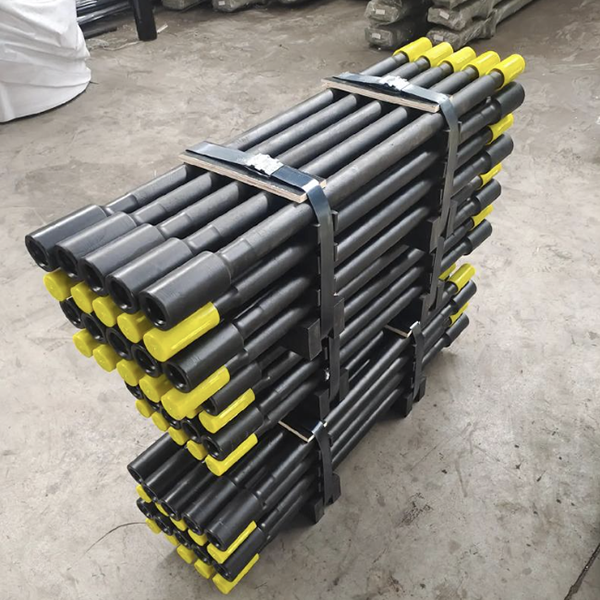
Ein hydraulisches Bohrgestänge mag wie ein einfaches Stahlrohr aussehen, ist aber ein hochentwickeltes Bauteil des Gesteinsbohrsystems. Es muss starke Schlagenergie, Rotation, Spülmedium und Vorschubkraft durch das Bohrgestänge übertragen und dabei gleichzeitig Geradheit bewahren und Materialermüdung widerstehen.
Im Bergbau, in Steinbrüchen, im Tunnelbau und bei Infrastrukturbohrungen verbindet das Bohrgestänge den Gesteinsbohrer mit dem Bohrmeißel. Verbiegt sich das Gestänge, verschleißt es übermäßig, weist es Gewindeschäden auf oder bricht es unter Last, wird der Bohrvorgang sofort gestoppt. Die Folgen können Produktionsausfälle, beschädigtes Werkzeug, Bergungsarbeiten und ein unbrauchbares Bohrloch sein.
Deshalb werden hochwertige Hydraulikbohrgestänge in einer kontrollierten Abfolge von Inspektion, Bearbeitung, Wärmebehandlung, Richten und Korrosionsschutz hergestellt. Jeder Schritt trägt zur endgültigen Leistungsfähigkeit des Gestänges im Einsatz bei.
Ausgehend von Hohlbohrstahl
Der Herstellungsprozess beginnt mit hohlem Bohrstahl. Im Gegensatz zu massivem Stahl verfügt hohler Stahl über eine innere Spülbohrung, durch die Luft oder Wasser durch das Bohrgestänge strömen und das Bohrklein vom Bohrlochgrund entfernen kann.
Vor Produktionsbeginn muss jedes Stahlrohr geprüft werden. Besonders wichtig ist die Geradheit. Weist das angelieferte Material eine zu starke Krümmung auf, muss diese vor der Weiterbearbeitung und Wärmebehandlung korrigiert werden. Ein gerades, gleichmäßiges Rohr als Ausgangsmaterial trägt dazu bei, den Rundlauffehler zu reduzieren und eine höhere Bohrlochgenauigkeit zu gewährleisten.
Für diese Arbeit werden üblicherweise hydraulische Richtmaschinen eingesetzt. Verstellbare Halterungen positionieren die Stange, und an ausgewählten Punkten wird kontrollierter Druck ausgeübt, um die Biegung zu korrigieren. Dieser Prozess erfordert Sorgfalt, da zu viel Kraft lokale Schäden oder Restspannungen verursachen kann.
Ziel ist es nicht nur, dass die Stange gerade aussieht. Ziel ist es, sicherzustellen, dass die Stange reibungslos rotiert, die Energie effizient überträgt und dazu beiträgt, den Bohrer auf dem vorgesehenen Bohrlochweg zu halten.
Bearbeitung des Bohrstangenkörpers und der Gewindeabschnitte
Nach der Wareneingangsprüfung und dem Richten wird das Bohrgestänge in die Bearbeitung weitergeleitet. Der genaue Bearbeitungsablauf hängt von der Gestängekonstruktion, dem Gewindesystem, der Kupplungsart und den Bearbeitungsmöglichkeiten des Herstellers ab.
Gewindeverbindungen sind von entscheidender Bedeutung, da sie das Bohrgestänge mit dem Schaftadapter, der Kupplungshülse und dem Bohrmeißel verbinden. Diese Verbindungen müssen wiederholten Stößen und Drehungen standhalten, ohne sich zu lösen, zu verschleißen oder die Maßgenauigkeit zu verlieren.
Der Gewindebereich kann vor der Bearbeitung gestaucht werden. Durch das Stauchen wird der Materialquerschnitt im Verbindungsbereich vergrößert, wodurch mehr Material für das Gewinde zur Verfügung steht und die Festigkeit der Verbindung verbessert wird. Je nach Konstruktion kann der Hersteller auch Reibschweißen einsetzen, um einen Gewindeadapter oder ein Endstück mit dem Stangenkörper zu verbinden.
Reibschweißen kann auf zwei gängige Arten angewendet werden. Bei der einen Methode wird das Endstück zuerst verbunden und anschließend das Gewinde nachbearbeitet. Bei der anderen Methode wird das Gewinde vor dem Verbinden des reibgeschweißten Teils mit dem Stangenkörper bearbeitet. Die optimale Methode hängt von der Produktkonstruktion, den Schweißqualifikationen, der Bearbeitungsreihenfolge und den Qualitätskontrollanforderungen ab.
Nach dem Schmieden oder Schweißen bearbeiten hydraulische Kopierdrehmaschinen oder CNC-Drehmaschinen das Außenprofil und die Gewindegeometrie. Exakte Gewindemaße sind unerlässlich. Eine ungenaue Gewindepassung kann zu verminderter Kraftübertragung, beschleunigtem Verschleiß, erschwertem Lösen oder vorzeitigem Verbindungsversagen führen.
Zusätzliche Bearbeitungsschritte können Griffschlitze, Schlüsselflächen oder Antriebsmerkmale umfassen. Durch ein horizontales Fräsverfahren lassen sich diese Details mit gleichbleibender Position und Größe erzeugen.
Oberflächenvorbereitung vor der Wärmebehandlung
Vor der Wärmebehandlung muss die Stangenoberfläche sauber sein. Sandstrahlen oder Kugelstrahlen werden üblicherweise eingesetzt, um Öl, Zunder und Oxidationsprodukte vom Stangenkörper zu entfernen.
Dieser Schritt ist wichtig, da Oberflächenverunreinigungen die Gleichmäßigkeit der Wärmebehandlung beeinträchtigen und die spätere Inspektion erschweren können. Eine saubere Oberfläche ermöglicht es dem Hersteller außerdem, offensichtliche Bearbeitungsfehler, Schweißnahtunregelmäßigkeiten oder Oberflächenbeschädigungen zu erkennen, bevor der Stab in den Ofen gelangt.
Die Oberflächenvorbereitung dient nicht nur kosmetischen Zwecken. Sie ermöglicht eine wiederholbare Wärmebehandlung, bessere Ergebnisse beim Kugelstrahlen und einen effektiveren Korrosionsschutz nach der Produktion.
Wärmebehandlung zur Verbesserung der Verschleißfestigkeit und Dauerfestigkeit
Die Wärmebehandlung ist einer der wichtigsten Schritte bei der Herstellung von Bohrgestängen. Hydraulische Bohrgestänge werden häufig aus niedriggekohlten, hochlegierten lufthärtenden Stählen oder verwandten legierten Stahlsorten gefertigt, die aufgrund ihrer Fähigkeit ausgewählt werden, eine harte Außenschicht bei gleichzeitig zähem Kern zu entwickeln.
Zwei gängige Behandlungsverfahren sind das Aufkohlen und das induktive Oberflächenhärten.
Durch das Aufkohlen wird die Staboberfläche in einer kohlenstoffreichen Ofenatmosphäre mit Kohlenstoff angereichert. Dieser Prozess erzeugt eine verschleißfeste Schicht an der Außenseite des Stabes und, je nach Verfahren, auch innerhalb der Spüllochwand. Nach dem Aufkohlen wird der Stab abgekühlt und angelassen, um das gewünschte Verhältnis zwischen Oberflächenhärte und Kernzähigkeit zu erreichen.
Der Originalartikel beschreibt eine Aufkohlungstemperatur von ca. 925 °C und gibt eine Oberflächenhärte von HRC 58–60 bei einer Kernhärte von ca. HRC 43 an. Diese Werte sind als Prozessbeispiele und nicht als allgemeingültige Spezifikationen zu verstehen. Die tatsächlichen Einstellungen müssen von qualifizierten Wärmebehandlungsingenieuren unter Berücksichtigung der Stahlsorte, der Stababmessungen, der erforderlichen Einsatzhärtungstiefe und der lokalen Produktionsstandards festgelegt werden.
Die induktive Oberflächenhärtung nutzt Hochfrequenzerhitzung, gefolgt von Abschrecken und Anlassen, um ausgewählte Bereiche zu härten. Zunächst kann der Stangenkörper behandelt werden, anschließend erfolgt eine zusätzliche Behandlung der Gewindeabschnitte. Dieses Verfahren ermöglicht es Herstellern, die Härtung auf die Bereiche mit dem höchsten Verschleiß zu konzentrieren und gleichzeitig die Zähigkeit in anderen Bereichen zu erhalten.
Beide Methoden können bei sachgemäßer Anwendung zuverlässige Bohrgestänge liefern. Die Wahl hängt von der erforderlichen Dauerfestigkeit, den Gesteinsverhältnissen, der Bohrtiefe, der Gestängekonstruktion, der verfügbaren Ausrüstung und den wirtschaftlichen Zielen ab.
Kugelstrahlen und Behandlung von Innenbohrungen
Nach der Wärmebehandlung kann der Stab kugelgestrahlt werden. Bei diesem Verfahren wird die Oberfläche mit kleinen Stahlkugeln oder anderen Strahlmitteln beschossen, um in der äußeren Schicht eine vorteilhafte Druckspannung zu erzeugen.
Bei Bohrgestängen kann Kugelstrahlen die Dauerfestigkeit verbessern, indem es die Auswirkungen kleiner Oberflächenunebenheiten reduziert. Da das Gestänge wiederholten Stößen und Rotationen ausgesetzt ist, ist die Dauerfestigkeit von entscheidender Bedeutung.
Die Spülbohrung kann auch einer Innenstrahlbehandlung unterzogen werden. Ihre Innenfläche ist Hochgeschwindigkeitsluft, Wasser und abrasivem Bohrklein ausgesetzt. Eine Verbesserung des Oberflächenzustands kann die Lebensdauer verlängern und das Risiko von Verschleißschäden im Inneren verringern.
Der Prozess muss sorgfältig gesteuert werden. Eine ungeeignete Schussgröße, Intensität, Abdeckung oder Oberflächenvorbereitung können den Nutzen mindern oder unerwünschte Oberflächenschäden verursachen.
Endgültiges Richten und Prüfen
Durch Wärmebehandlung können geringfügige Maßänderungen oder Verformungen entstehen. Aus diesem Grund werden fertige Stäbe nach der Wärmebehandlung und dem Kugelstrahlen häufig präzisionsgerichtet.
Eine hydraulische Richtmaschine mit Messuhrsteuerung trägt dazu bei, dass die Stange die geforderte Geradheitstoleranz einhält. Geradheit ist essenziell für einen stabilen Lauf und eine hohe Bohrlochqualität. Eine Stange mit zu großem Rundlauffehler kann Vibrationen verstärken, den Gewindeverschleiß beschleunigen und zu Bohrlochabweichungen beitragen.
Die Endabnahme sollte folgende Punkte umfassen:
Gesamtlänge und Außendurchmesser
Gewindeprofil und Gewindepassung
Geradheit und Rundlauf der Stange
Oberflächenbeschaffenheit
Härte nach Wärmebehandlung
Spüllochzustand
Schweißnahtintegrität bei der Anwendung von Reibschweißen
Korrosionsschutzabdeckung
Für anspruchsvolle Anwendungen können Hersteller zusätzlich zerstörungsfreie Prüfverfahren oder metallurgische Untersuchungen einsetzen, um die Qualität der Schweißnähte, die Einsatzhärtungstiefe und den inneren Materialzustand zu überprüfen.
Korrosionsschutz und Lagerung
Der letzte Schritt ist der Korrosionsschutz. Spezielle Korrosionsschutzbeschichtungen oder -öle können auf die Außenfläche der Stange und die innere Spülbohrung aufgetragen werden. Dies schützt das Werkzeug während Transport, Lagerung und Nichtbenutzung.
Korrosion kann Gewinde beschädigen, die Verbindungsqualität mindern und Lochfraß verursachen, der zu Ermüdungserscheinungen führen kann. Daher sind sachgemäße Verpackung, trockene Lagerung und Gewindeschutz unerlässlich für die Erhaltung der Bohrgestängequalität nach der Fertigung.
Abschluss
Die Herstellung von hydraulischen Bohrgestängen umfasst weit mehr als nur einfaches Schneiden und Gewindeschneiden. Ihre endgültige Leistungsfähigkeit hängt von der Materialprüfung, dem Richten, der präzisen Bearbeitung, der kontrollierten Wärmebehandlung, der Oberflächenverfestigung, der Endausrichtung und dem Korrosionsschutz ab.
Für Bohrunternehmen sollte der Wert eines Bohrgestänges an zuverlässig gebohrten Metern, stabiler Bohrlochgeradheit, reduzierten Ausfallzeiten und geringeren Gesamtbohrkosten gemessen werden. Für Hersteller ist eine konsequente Prozesskontrolle die Grundlage für die Lieferung von Bohrgestängen, die anspruchsvollen Gesteinsbohrbedingungen standhalten.



