
Stahl für Heißbohrmeißel beim Gesteinsbohren
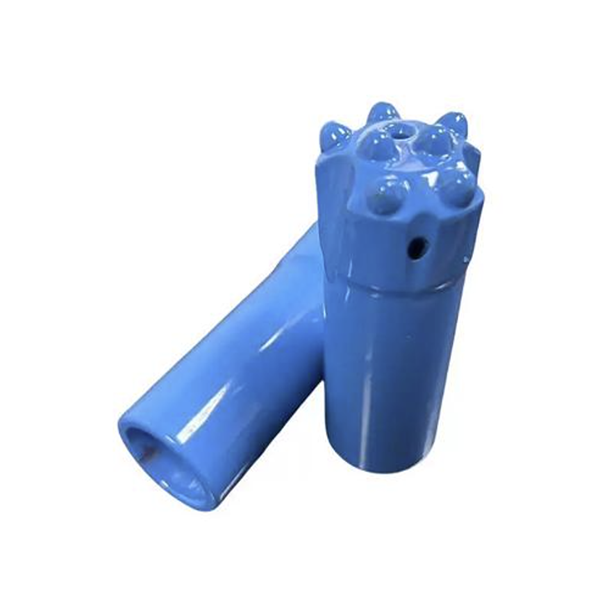
Gewindeknopfmeißel sind unverzichtbare Werkzeuge für hydraulische Bohranlagen, den Bergbau, Tunnelbauprojekte und Steinbrucharbeiten. Sie müssen hochfrequente Stoßenergie in hartes Gestein übertragen und gleichzeitig Abrieb, Vibrationen, Korrosion und wiederholter Belastung widerstehen.
Ein Knopfbohrer ist nicht einfach ein Stahlkörper mit eingesetzten Hartmetallknöpfen. Seine Leistung hängt vom Zusammenspiel von Bohrergeometrie, Hartmetallqualität, Knopfbefestigungsmethode, Körperstahl, Wärmebehandlung, Bearbeitungsgenauigkeit, Spülungsdesign und Betriebsbedingungen ab.
Für anspruchsvolle Mittel- und Tiefbohrungen gilt das Warmeinpressen als effektive Methode zur Befestigung von Hartmetallköpfen. Allerdings stellt das Warmeinpressen besondere Anforderungen an den für den Bohrkopf verwendeten Stahl. Das Material muss sich beim Erhitzen ausreichend ausdehnen, nach dem Abkühlen seine Festigkeit beibehalten, die Hartmetallköpfe sicher fixieren und unter Stoßbelastung seine Zähigkeit bewahren.
Dieser Artikel erläutert die wichtigsten Methoden zur Knopfbefestigung, die Materialanforderungen für Heißeinsetz-Knopfbits sowie die Fertigungskontrollen, die zur Verbesserung der Zuverlässigkeit beitragen.
Warum Knopflochkörper wichtig sind
Der Druckkopfbohrer berührt das Gestein direkt und bricht es. Er ist wiederholten Stößen, abrasivem Bohrgut, Wasser- oder Luftspülung, Bohrervibrationen und korrosiven Bedingungen im Tagebau ausgesetzt. Beim Hochleistungsbohren erfahren der Bohrkopfkörper und die Hartmetalleinsätze Tausende von Stoßzyklen pro Minute.
Ist der Bohrkörper nicht ausreichend fest, können sich die Knopflöcher verformen und ihre Haltekraft verlieren. Ist der Körper zu spröde, können Risse um die Knopflöcher, Spülbohrungen oder Gewindeverbindungen herum entstehen. Bei ungleichmäßiger Wärmebehandlung kann es zu vorzeitigem Materialermüdungsbruch, unzureichender Passgenauigkeit oder Knopfverlust kommen.
Ein hochwertiger Knopfbohrer benötigt daher einen Grundstahl, der Härte, Zähigkeit, Ermüdungsbeständigkeit, Verschleißfestigkeit, thermische Stabilität und Bearbeitbarkeit in Einklang bringt.
Hauptmethoden zur Befestigung von Hartmetallknöpfen
Es gibt drei gängige Methoden, um Hartmetallknöpfe in den Körper eines Gesteinsbohrers einzusetzen: Hartlöten, Kaltpressen und Heißeinpressen.
Hartlöten
Das Hartlöten war eine der frühesten Methoden zur Knopfbefestigung. Der Hartmetallknopf wird in ein vorbereitetes Loch eingesetzt und mit einer Lötlegierung, oft auf Kupfer- oder Silberbasis, verbunden.
Dieses Verfahren stellt vergleichsweise geringe Anforderungen an die Präzision der Knopflöcher und die Knopfgröße. Allerdings erfordert es eine sorgfältige Temperaturregelung, saubere Fügeflächen, ein geeignetes Lötmetall und das korrekte Fügespiel. Unzureichendes Löten kann zu Lunkerbildung, ungenügender Festigkeit der Verbindung, optischen Mängeln und vorzeitigem Knopfverlust führen.
Gelötete Knopfbohrer können für einige Anwendungen mit kleinem Durchmesser oder geringer Beanspruchung noch geeignet sein, sind aber im Allgemeinen weniger geeignet für die hochbelastbaren Gewindeknopfbohrer, die auf modernen Hydraulikbohranlagen eingesetzt werden.
Kaltpressung
Beim Kaltpressen wird eine Presspassung verwendet. Der Hartmetallknopf wird mithilfe von äußerer Kraft in eine kleinere Bohrung gepresst. Die Differenz zwischen Knopfdurchmesser und Bohrungsdurchmesser erzeugt die Haltekraft.
Das Kaltpressen ist relativ einfach zu verstehen und ermöglicht eine effiziente Produktion. Allerdings kann es auch zu hohen lokalen Spannungen sowohl im Hartmetall als auch im Bohrkörper führen. Bei fehlerhafter Passung kann das Hartmetall beim Einbau brechen oder der Bohrkörper im Bereich der Knopfbohrung beschädigt werden.
Kaltgepresste Bohrer können in geeigneten Anwendungen gute Ergebnisse liefern, die Langzeitstabilität hängt jedoch stark von der Bearbeitungsgenauigkeit, den Materialeigenschaften, der Vermeidung von Interferenzen und den Bohrbedingungen ab.
Heißeinführung
Beim Heißeinsetzen wird die unterschiedliche Wärmeausdehnung von Bohrkörper und Hartmetallknopf genutzt. Der Stahlkörper wird erhitzt, wodurch sich die Knopfbohrung ausdehnt. Der Hartmetallknopf kann dann mit geringerem Kraftaufwand eingesetzt werden. Beim Abkühlen des Körpers zieht sich die Bohrung zusammen und bildet eine sichere Presspassung um den Knopf.
Dieses Verfahren kann Montageschäden reduzieren, da Hartmetall und Stahlkörper nicht der gleichen hohen Presskraft ausgesetzt sind wie beim Kalteinpressen. Bei sachgemäßer Handhabung gewährleistet das Warmeinpressen einen stabilen Halt der Druckknöpfe bei Hochleistungs-Gewindeeinpressköpfen.
Der Prozess muss sorgfältig geplant werden. Heiztemperatur, Lochdurchmesser, Knopfdurchmesser, Überdeckungswert, Zusammensetzung des Werkstückstahls, Kühlmethode und Wärmebehandlungsbedingungen beeinflussen alle das Endergebnis.
Materialanforderungen für Heißeinsteck-Knopfbitkörper
Ein für Heißeinpress-Knopfbohrer ausgewählter Stahl sollte mehrere Anforderungen erfüllen.
Zunächst muss das Material nach der Wärmebehandlung ausreichende Härte und Festigkeit aufweisen. Der Originalartikel nennt einen Referenzhärtebereich von ca. HRC 40–50 für den Meißelkörper im wärmebehandelten Zustand. Dies ist jedoch keine allgemeingültige Produktionsvorgabe. Der optimale Wert hängt vom Meißeldurchmesser, der Hartmetallgröße, den Gesteinseigenschaften und den technischen Normen des Herstellers ab.
Zweitens muss der Stahl eine gute Zähigkeit aufweisen. Ein zu harter Stahl kann um Knopflöcher oder Gewindeansätze herum reißen. Ein zu weicher Stahl kann sich unter Belastung verformen und dazu führen, dass sich die Knöpfe lösen.
Drittens sollte es eine gute Dauerfestigkeit und Verschleißfestigkeit aufweisen. Der Bohrkopf ist wiederholten Stoßzyklen und dem abrasiven Kontakt mit dem Bohrklein und der Bohrlochwand ausgesetzt.
Viertens sollte der Stahl eine gute thermische Stabilität und einen geeigneten Wärmeausdehnungskoeffizienten aufweisen. Diese Eigenschaften tragen dazu bei, dass sich der Bohrkörper beim Einsetzen im heißen Zustand vorhersehbar ausdehnt und die Haltekraft des Knopfes nach dem Abkühlen beibehält.
Schließlich muss das Material bearbeitbar sein. Gewindeschneidköpfe erfordern eine präzise Bearbeitung des Gewindes, der Knopflöcher, der Spülbohrungen, des Stirnprofils und der Spanabfuhrnuten. Eine mangelhafte Oberflächengüte oder Bearbeitungsspuren können zu Spannungskonzentrationen führen und nach der Wärmebehandlung Ermüdungsrisse verursachen.
Überlegungen zur Legierungskonstruktion
Hochleistungsfähige Stähle für Knopfbohrer basieren üblicherweise auf Legierungssystemen, die Kombinationen aus Kohlenstoff, Chrom, Nickel, Molybdän, Vanadium, Mangan und Silizium enthalten. Jedes Element trägt zu unterschiedlichen Eigenschaften bei.
Kohlenstoff beeinflusst Festigkeit und Härte, aber ein zu hoher Kohlenstoffgehalt kann die Zähigkeit verringern und die Verarbeitung des Stahls erschweren.
Chrom kann die Härtbarkeit, Verschleißfestigkeit, Anlassstabilität und Korrosionsbeständigkeit verbessern.
Nickel wird häufig verwendet, um die Zähigkeit, insbesondere die Schlagzähigkeit und das Verhalten bei niedrigen Temperaturen, zu verbessern.
Molybdän kann die Anlassbeständigkeit verbessern und die Anfälligkeit für Anlassversprödung verringern.
Vanadium kann, wenn es in angemessener Dosierung eingesetzt wird, zur Kornfeinung und Festigkeitssteigerung beitragen.
Der Originalartikel beschreibt die historisch empfohlene Stahlsorte Q45NiCr1Mo1VA für Heißpress-Knopfbohrerkörper. Dies ist als technische Referenz und nicht als allgemeine Empfehlung zu verstehen. Die Stahlauswahl muss durch metallurgische Prüfungen, Prozessversuche und Praxiserprobung validiert werden. Hersteller sollten sicherstellen, dass jedes Material ihren aktuellen Zeichnungen, ihrem Qualitätssicherungssystem, den Kundenanforderungen und den geltenden Normen entspricht.
Fertigungsablauf und Qualitätskontrolle
Ein kontrollierter Herstellungsprozess für Knopfbits kann Folgendes umfassen:
Rohlingsherstellung aus Stangenmaterial oder Schmiedematerial
Bearbeitung des Bohrprofils, der Spülnuten, Wasserlöcher und des Gewindes
Wärmebehandlung des Bitkörpers
Präzisionsbohren oder -reiben von Knopflöchern
Messung und Überprüfung der Lochabmessungen
Hartmetallknopf-Vorbereitung
Heißeinführung
Oberflächenreinigung
Korrosionsschutz
Endkontrolle und Verpackung
Die Gewinde- und Knopflochflächen erfordern besondere Aufmerksamkeit. Werkzeugspuren, Kratzer, Rauheit und Oberflächenfehler können Ausgangspunkte für Materialermüdung sein. Der Artikel betont, dass Bearbeitungsfehler während der Wärmebehandlung verstärkt werden und somit ein erhöhtes Risiko für vorzeitige Ausfälle darstellen können.
Die Präzision der Knopflochbohrungen ist unerlässlich, da das Heißeinsetzen von einer exakt kontrollierten Passung abhängt. Lochabmessungen, Rundheit, Oberflächenbeschaffenheit und Position müssen vor dem Einsetzen der Knöpfe überprüft werden.
Wärmebehandlungssteuerung
Die Wärmebehandlung entscheidet darüber, ob der ausgewählte Stahl die gewünschten Eigenschaften aufweist. Ziel ist nicht nur die Erzielung von Härte. Der Prozess muss ein Mikrogefüge erzeugen, das Zähigkeit, Festigkeit, Verschleißfestigkeit und Dauerfestigkeit bei der geforderten Härte gewährleistet.
Ein kontrollierter Prozess kann Spannungsarmglühen oder Stabilisierungsbehandlung, Vorwärmen, Austenitisieren, Abschrecken und Anlassen umfassen. Schutzatmosphären oder Vakuumbehandlung können dazu beitragen, Oxidation und Entkohlung zu reduzieren.
Schnelles oder ungleichmäßiges Erhitzen kann zu thermischen Spannungen führen. Falsches Abschrecken kann Verformungen oder Risse verursachen. Unsachgemäßes Anlassen kann übermäßige Sprödigkeit zur Folge haben oder die Haltekraft der Knöpfe beeinträchtigen.
Aus diesem Grund sollten Wärmebehandlungsparameter von qualifizierten Werkstoffingenieuren entwickelt und freigegeben werden. Historische Werte und Gerätebeispiele aus Fachartikeln sind zwar nützliche Referenzen, dürfen aber die aktuelle Validierung nicht ersetzen.
Abschluss
Das Heißeinsetzen ist eine bewährte Methode zur Fixierung von Hartmetallknöpfen bei Gewindebohrkronen, die in anspruchsvollen Gesteinsbohranwendungen eingesetzt werden. Ihr Erfolg hängt von mehr ab als nur dem Erhitzen des Bohrkörpers und dem Einsetzen der Hartmetallknöpfe. Zuverlässige Leistung erfordert den richtigen Stahl, kontrollierte Presspassung, präzise Knopflöcher, eine stabile Wärmebehandlung, saubere Bearbeitung und eine strenge Endkontrolle.
Wenn Material und Prozesskontrolle des Bohrmeißels auf die Bohrbedingungen abgestimmt sind, können Heißeinsetz-Knopfmeißel eine stärkere Knopfhaftung, eine bessere Ermüdungsfestigkeit, eine längere Lebensdauer und niedrigere Bohrkosten pro Meter bieten.



