
Das schmutzige Detail, das einen Gewindeknopfbohrer ruinieren kann, bevor er die Mine erreicht
Ein Gewindeschneidkopf kann aus dem richtigen Stahl gefertigt, auf die richtigen Abmessungen bearbeitet und mit den passenden Hartmetallschneidköpfen versehen sein. Trotzdem kann er vorzeitig ausfallen, und zwar aufgrund von etwas, das fast harmlos aussieht: einem dünnen Ölfilm.
Öl, Bearbeitungsflüssigkeit, Metallspäne, Zunder und Werkstattstaub werden vor der Wärmebehandlung leicht übersehen. Im Nachhinein sind sie schwer zu verzeihen.
Bei einem Gesteinsbohrmeißelkörper werden Festigkeit, Zähigkeit und Verschleißfestigkeit durch Wärmebehandlung in den Stahl eingebracht. Ist die Oberfläche vor dem Erhitzen und Abschrecken verunreinigt, kann die Behandlung ungleichmäßig verlaufen. Die Folge können weiche Stellen, ungleichmäßige Härte, Verformungen, Risse oder eine verkürzte Lebensdauer sein.
Das Problem zeigt sich nicht immer im Werk. Ein Bauteil kann bei einer oberflächlichen Sichtprüfung durchfallen und seine Schwäche erst offenbaren, nachdem es wiederholten Stößen unter Tage ausgesetzt war.
Deshalb gehört die ordnungsgemäße Oberflächenreinigung nicht zur Hausarbeit. Sie ist Teil der Qualitätskontrolle bei Gewindeschneidköpfen.
Eine saubere Oberfläche trägt zu einer gleichmäßigen Wärmebehandlung bei.
Vor dem Abschrecken muss der Bohrkopfkörper so gleichmäßig wie möglich erhitzt und abgekühlt werden.
Wenn Öl oder Kühlschmierstoff auf der Oberfläche zurückbleibt, kann es bei hohen Temperaturen verkohlen. Dies kann zu einer lokalen Isolierung führen, die die Erwärmungs- und Abkühlungsgeschwindigkeit verschiedener Bereiche des Werkstücks beeinflusst. In der Praxis kann ein Bereich des Bohrers eine andere thermische Belastung erfahren als ein anderer.
Das ist problematisch, da ein Gewindebohrer keine einfache Form aufweist. Er besitzt Knopflöcher, Spülkanäle, Gewindegrundkanten, Nuten und variable Wandstärken. Diese Merkmale erschweren die Temperaturkontrolle zusätzlich. Oberflächenverunreinigungen stellen eine weitere unkontrollierbare Variable dar.
Eine lokale weiche Stelle kann die Verschleißfestigkeit im Bereich des Gewindes oder der Gehäuseoberfläche verringern. Ungleichmäßige Härtung kann das Verhalten des Gehäuses bei Stößen beeinflussen. In schwerwiegenderen Fällen kann thermische Spannung zu Verformungen oder Rissen führen.
Ziel ist es nicht nur, dass der Bohrer sauber aussieht. Ziel ist es, alles zu entfernen, was eine stabile und reproduzierbare Wärmeübertragung beeinträchtigt.
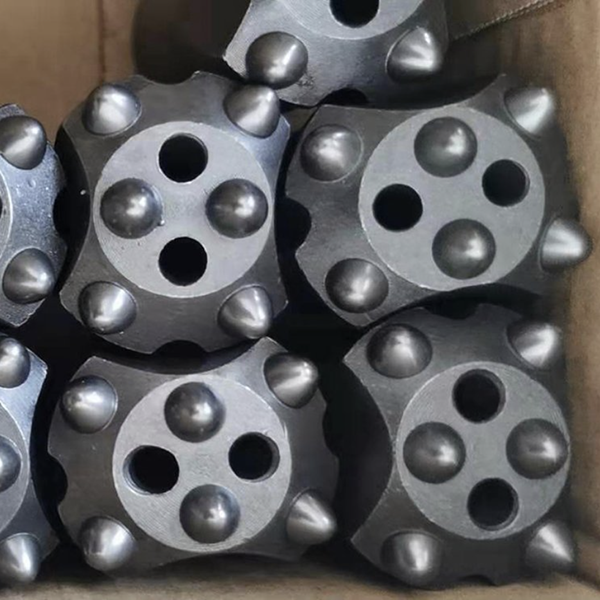
Chips und Skaleneffekte verursachen ihre eigenen Probleme
Öl ist nicht die einzige Sorge.
Metallspäne und Oxidschichten können verhindern, dass das Abschreckmedium gleichmäßig mit dem Stahl in Kontakt kommt. Bei ungleichmäßiger Abkühlung kann das resultierende Gefüge von Bereich zu Bereich variieren. Diese Variation kann Härte, Zähigkeit und Dauerfestigkeit beeinträchtigen.
Bei einem Gesteinsbohrmeißel ist die Gleichmäßigkeit genauso wichtig wie die Höchstleistung.
Der Bohrkopf muss die Aufprallenergie effizient übertragen und gleichzeitig die Hartmetallspitzen sicher halten. Er muss abrasivem Verschleiß durch Gesteinsbruch und Bohrklein widerstehen. Er muss die Gewindeverbindung bei wiederholten Bohrzyklen schützen. Eine einzige Schwachstelle kann die Zuverlässigkeit des gesamten Werkzeugs beeinträchtigen.
Gewindeansätze und Übergänge im Bereich von Spülöffnungen erfordern besondere Aufmerksamkeit. Dies sind Bereiche, in denen sich Spannungen konzentrieren können. Werden sie aufgrund mangelhafter Reinigung zudem ungleichmäßig wärmebehandelt, steigt das Risiko vorzeitiger Schäden.
Ein guter Zulieferer mag zwar über eine gute Stahlsorte und einen leistungsfähigen Ofen verfügen, aber beides kann eine verunreinigte Oberfläche, die in den Produktionsprozess gelangt, nicht vollständig kompensieren.
Verschmutzte Teile beschädigen auch das Abschrecksystem.
Die Oberflächenreinigung schützt nicht nur den Bohrkopf selbst, sondern auch die Geräte, mit denen er behandelt wird.
Gelangen Öl, Späne, Zunder oder andere Verunreinigungen in ein Abschrecköl-, Wasser- oder Salzbadsystem, kann dies die Stabilität des Mediums beeinträchtigen. Das Abschrecköl kann sich verfärben, zersetzen oder die für die kontrollierte Kühlung erforderlichen Eigenschaften verlieren. Feste Partikel können Zirkulationssysteme verunreinigen, Düsen verstopfen und zu ungleichmäßigem Durchfluss führen.
Das bedeutet, dass eine schlecht zubereitete Charge auch nachfolgende Chargen beeinträchtigen kann.
Die Kosten beschränken sich nicht nur auf den Austausch von Kühlflüssigkeit oder die Wartung der Anlagen. Sobald die Kühlbedingungen weniger vorhersehbar werden, steht der Hersteller vor einem umfassenderen Problem der Qualitätskontrolle. Ein eigentlich reproduzierbarer Prozess liefert plötzlich Ergebnisse, die von Teil zu Teil variieren.
Für Bergbauunternehmen ist dies von Bedeutung, da Abweichungen zu Ausfallzeiten führen. Ein Gewindekopfmeißel, der unerwartet verschleißt oder bricht, kann den Bohrvorgang unterbrechen, Werkzeugwechsel erschweren und die Kosten pro gebohrtem Meter erhöhen.
Eine zuverlässige Fertigung entsteht dadurch, dass Fehlerquellen beseitigt werden, bevor sie überhaupt in den Produktionsprozess gelangen.
Sicherheit gehört zum Reinigungsschritt
Es gibt noch einen weiteren Grund, die Reinigung ernst zu nehmen: die Sicherheit.
Öl und flüchtige Rückstände können in Hochtemperaturanlagen rauchen, brennen oder gefährliche Bedingungen hervorrufen. In geschlossenen Heizräumen kann eine Verunreinigung die Brandgefahr erheblich erhöhen. Dämpfe können zudem die Raumluftqualität in Werkstätten beeinträchtigen und zu einer unnötigen Belastung der Bediener führen.
Dadurch wird der Reinigungsvorgang gleichzeitig zu einem Problem der Produktionssteuerung und eines Problems der Sicherheitskontrolle.
Ein strukturierter Prozess legt fest, was entfernt werden muss, wie das Bauteil geprüft wird und wie saubere Komponenten vor dem Eintritt in den Ofen geschützt werden. Die Details variieren je nach Werk, Material und Wärmebehandlungssystem, das Prinzip bleibt jedoch gleich: Unbekannte Rückstände dürfen nicht in einen kritischen thermischen Prozess gelangen.
Was eine praktische Vorwärmebehandlungsprüfung umfassen sollte
Bevor ein Gewindeschneidkopfkörper wärmebehandelt wird, sollten Hersteller über ein klares Prüfverfahren verfügen. Dieses sollte bestätigen, dass das Teil frei von sichtbarem Öl, Schneidflüssigkeit, Spänen, losem Zunder, Staub und anderen Verunreinigungen ist.
Der Prozess sollte auch Bereiche berücksichtigen, die leicht zu übersehen sind:
Gewindeansätze und Gewindeentlastungen
Spüllöcher und Nuten
Knopflochkanten und Körperübergänge
Vertiefungen, auf denen sich Bearbeitungsflüssigkeit ansammeln kann
Teile, die zwischen der Bearbeitung und der Wärmebehandlung gewartet haben
Ein sauberes Teil sollte auch sauber bleiben. Unsachgemäße Handhabung nach der Inspektion kann die Arbeit schnell zunichtemachen. Lagerbereiche, Transportgestelle, Handschuhe und Vorrichtungen beeinflussen, ob Verunreinigungen vor Beginn des Ofenzyklus wieder auftreten.
Aus diesem Grund behandeln die führenden Hersteller die Reinigung als dokumentierten Prozessschritt und nicht als informelle Anweisung.
Qualität entsteht, bevor die Ofentür sich schließt.
Bei Gesteinsbohrwerkzeugen gibt es keinen einzelnen Arbeitsschritt, der Qualität erzeugt. Stahlauswahl, Schmieden, Bearbeitung, Wärmebehandlung, Hartmetallknopfmontage, Gewindegenauigkeit und Endkontrolle greifen alle ineinander.
Die Wärmebehandlung ist jedoch besonders unerbittlich. Sie kann einen gut gefertigten Bohrkörper in ein langlebiges Bohrwerkzeug verwandeln oder jede zuvor in der Produktion vorgenommene Abkürzung offenlegen.
Die Oberflächenreinigung ist vielleicht nicht der sichtbarste Teil der Knopfbit-Herstellung. Kunden fragen selten zuerst danach. Doch sie ist eines der Details, die einen kontrollierten Prozess von einem hoffnungsvollen unterscheiden.
Ein sauberer Bohrkopfkörper ermöglicht der Wärmebehandlung optimale Ergebnisse. Das bedeutet gleichmäßigere Härte, zuverlässigere Zähigkeit, längere Gewindehaltbarkeit und weniger unangenehme Überraschungen beim Einsatz in hartem Gestein.
Für alle, die Gewindeknopf-Bits kaufen, gilt eine einfache Lehre: Fragen Sie den Lieferanten, wie er den Prozess vor der Wärmebehandlung kontrolliert, und nicht nur, was danach passiert.



