
Analyse von Werkzeugausfällen bei Gesteinsbohrgeräten und bewährte Verfahren für eine längere Lebensdauer
Gesteinsbohrwerkzeuge arbeiten in einer der anspruchsvollsten mechanischen Umgebungen im Bergbau, Tunnelbau, Steinbruchbetrieb und Bauwesen. Bohrmeißel, Bohrgestänge, Schaftadapter und Kupplungen müssen wiederholte Stoßenergie übertragen, während sie sich unter Last drehen und in abrasivem Gestein, Staub, Wasser und Vibrationen arbeiten.
Da es sich bei diesen Werkzeugen um Verschleißteile handelt, ist Verschleiß zu erwarten. Vorzeitiger Ausfall unterscheidet sich jedoch von normalem Verschleiß. Verlust der Hartmetallknöpfe, Bruch des Bohrkörpers, Gewindeschäden, Stangenbruch und frühzeitige Ermüdungsrisse können das Bohren lange vor Erreichen der erwarteten Lebensdauer des Werkzeugs stoppen.
Eine praxisorientierte Strategie für Bohrwerkzeuge sollte zwei Ziele verfolgen: die Ermittlung der eigentlichen Fehlerursache und die Verbesserung des gesamten Bohrsystems. Die Werkzeugstandzeit hängt von Konstruktion, Materialqualität, Fertigungsprozess, Werkzeugauswahl, Betriebsparametern, Wartung und Bedienererfahrung ab.
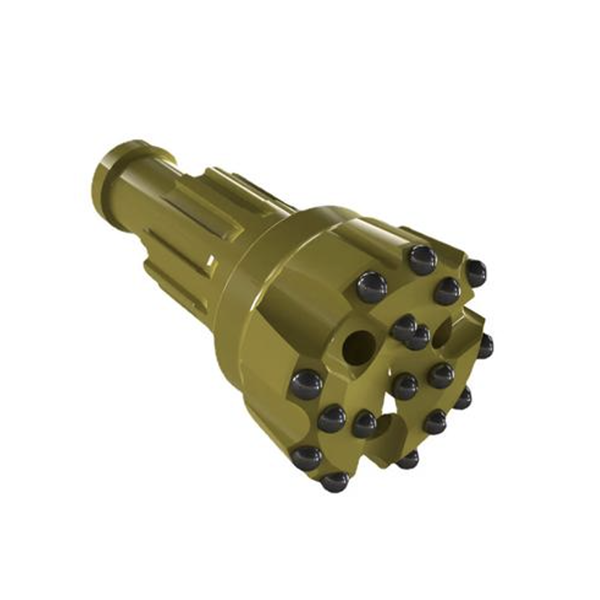
Häufige Ausfallursachen von Bohrern
Bohrmeißelschäden werden häufig in normalen Verschleiß und anormale Beschädigung unterteilt. Normaler Verschleiß tritt allmählich auf, wenn der Meißel mit Gestein und Bohrklein in Kontakt kommt. Zu den anormalen Beschädigungen zählen gebrochene Hartmetalleinsätze, verlorene Schneidplatten, gebrochene Meißelkörper, gerissene Schneidkanten und beschädigte Verbindungen.
Bei blattförmigen Fräsköpfen können die dünnen Schneidkanten schnell verschleißen und an geometrischer Stabilität einbüßen. Mit zunehmendem radialen Verschleiß kann die Bohrung unrund werden, der Rotationswiderstand sich verändern und die Schnittleistung sinken. Bietet der Stahlkörper nicht genügend Halt für die Hartmetall-Wendeschneidplatten, kann es außerdem zu deren Verlust kommen.
Druckknopfbohrer weisen unterschiedliche Ausfallmuster auf. Häufige Beispiele sind der Verlust von Druckknöpfen an den Kanten, abgebrochene Druckknöpfe an den Kanten, Risse im Druckknopf, Risse im Gehäuse, „Kopfverlust“ und Brüche in Bereichen mit hoher Belastung. Druckknöpfe an den Kanten sind besonders anfällig, da sie oft ungleichmäßiger Belastung und hoher seitlicher Spannung ausgesetzt sind.
Bei wiederholten Stößen kann sich das Material um die Knopflochöffnung plastisch verformen. Die Öffnung kann sich allmählich vergrößern oder ausweiten, wodurch die Haltekraft des Hartmetallknopfes abnimmt. Ist die Presspassung der Knopflochöffnung zu gering, die Härte des Bohrkörpers zu niedrig oder der Knopf nicht gleichmäßig eingesetzt, kann die Haltekraft des Knopfes nachlassen und schließlich zum Verlust führen.
Löten, Qualität des Lötmetalls, Oberflächenvorbereitung, Wärmeregelung und Bearbeitungsmethode beeinflussen den Hartmetallhalt. Ein Hartmetalleinsatz wird nicht durch einen einzelnen Faktor gehalten. Er hängt vom Zusammenspiel von Einsatzgeometrie, Taschengestaltung, Stahlkörperstütze, Fügeverfahren und Bohrbedingungen ab.
Bohrkörperbruch und -ermüdung
Der Bruch des Bohrkopfes ist häufig auf Materialermüdung zurückzuführen. Wiederholte Stöße und Rotationen erzeugen zyklische Spannungen, insbesondere in der Nähe von Geometrieänderungen. Typische Risikobereiche sind der Übergang zwischen Schaftende und Schaftkappe, der Grund von Knopflöchern sowie Stellen mit scharfen Kanten oder abrupten Querschnittsänderungen.
Ermüdungsrisse entstehen üblicherweise an einer Schwachstelle. Dies kann eine Bearbeitungsspur, eine scharfe Innenkante, eine lokale Abweichung in der Wärmebehandlung, eine Korrosionsnarbe, ein Materialeinschluss oder eine Beschädigung durch unsachgemäße Handhabung sein. Sobald ein Riss entsteht, kann er sich durch wiederholte Bohrzyklen ausbreiten, bis der Bohrkopf bricht.
Eine gute Bohrerkonstruktion reduziert Spannungsspitzen. Glatte Übergänge, ausreichende Wandstärke, geeignete Abrundungsradien und eine ausgewogene Positionierung des Druckknopfes tragen zu einer gleichmäßigeren Kraftverteilung bei. Bei der Fertigung müssen zudem raue Oberflächenfehler, unsachgemäße Wärmebehandlung und unzureichender Korrosionsschutz vermieden werden.
Die Feldarbeit ist genauso wichtig. Exzentrisches Bohren, mangelhafter Schaft-Meißel-Kontakt, übermäßige Vorschubkraft und das Schlagen von Werkzeugen mit Hämmern können Schäden verursachen, die den Materialermüdungsbruch beschleunigen.
Bohrgestänge-Versagensarten
Ein Bohrgestänge ist kombinierten Stoß-, Biege-, Torsions- und Korrosionsbelastungen ausgesetzt. Es muss daher eine hohe Dauerfestigkeit, Schlagzähigkeit, Verschleißfestigkeit und Rissbeständigkeit aufweisen.
Die häufigste Ursache für Bohrgestängeausfälle ist Bruch. Ermüdungsbrüche entstehen durch wiederholte Belastungszyklen und beginnen oft an einem lokalen Defekt. Mögliche Ausgangspunkte sind nichtmetallische Einschlüsse, Porosität, weiße Flecken, Oberflächenbeschädigungen, Entkohlung, Korrosionsnarben, Gewindeverschleiß und mangelhafte Wärmebehandlung.
Ein Sprödbruch kann plötzlich auftreten. Er zeigt sich oft als helle, kristalline Bruchfläche mit geringen Anzeichen von vorheriger Ermüdungskorrosion. Sprödbruch ist häufig mit einem ausgeprägten lokalen Defekt, übermäßiger Härte, ungünstigen Eigenspannungen, abrupten Querschnittsänderungen, Schmiedefehlern oder ungeeigneten Wärmebehandlungsbedingungen verbunden.
Gewindeverschleiß ist ein weiteres wichtiges Problem. Lose oder beschädigte Gewinde verringern die Energieübertragung und verursachen Bewegungen an der Verbindung. Dies kann die Stoßbelastung erhöhen, Ermüdungsrisse begünstigen und das Verbinden oder Trennen erschweren. Regelmäßige Gewindeprüfung und korrekte Schmierung sind daher unerlässlich.
Schaftendebrüche können auch durch eine ungeeignete Härte verursacht werden. Ein zu weiches Schaftende kann sich verformen oder pilzförmig aufreißen. Ein zu hartes Ende kann unter Belastung reißen oder brechen. Das Wärmebehandlungsprofil muss auf das jeweilige Bohrsystem und die Betriebsbelastung abgestimmt sein.
Werkzeugstandzeit durch besseres Design verlängern
Eine längere Werkzeugstandzeit beginnt mit der richtigen Konstruktion. Bei Knopfmeißeln müssen Größe, Form, Überstandshöhe und Anordnung der Hartmetallknöpfe auf die Gesteinsbeschaffenheit und die jeweilige Bohranwendung abgestimmt sein. Kantenknöpfe benötigen ausreichende Unterstützung, da sie starken seitlichen und exzentrischen Belastungen ausgesetzt sind.
Durch die Reduzierung einer übermäßigen Neigung der Druckknopfleiste lassen sich Lastverteilung und Stoßfestigkeit verbessern. Eine korrekte Presspassung, eine angemessene Qualität der Druckknopfbohrung und eine stärkere Unterstützung des Bitkörpers verbessern den Halt der Druckknöpfe.
Die Spülung ist ebenso wichtig. Eine effektive Spülung entfernt Bohrklein vom Bohrlochgrund und reduziert den Nachschleifaufwand. Ein gutes Spülsystem trägt dazu bei, den Energieverbrauch zu senken, die Bohrertemperatur zu reduzieren und den abrasiven Verschleiß zu verringern. Wird das Bohrklein nicht effizient abgeführt, muss der Bohrer bereits zerkleinertes Material wiederholt zerkleinern, was den Verschleiß sowohl des Stahlkörpers als auch der Hartmetalleinsätze erhöht.
Die Konstruktion von Bohrgestängen sollte eine lange Lebensdauer gewährleisten. Präzise Gewinde, eine geeignete Gewindegeometrie, kontrollierte Oberflächenhärtung und gute Geradheit tragen dazu bei, Verbindungsschäden und Ermüdungsrisiken zu reduzieren. Walzen oder andere kontrollierte Umformverfahren können die Oberflächenbeschaffenheit in bestimmten Bereichen verbessern; der endgültige Prozess muss jedoch für das jeweilige Produkt validiert werden.
Material- und Fertigungsqualität
Bei der Materialauswahl müssen Zähigkeit, Verschleißfestigkeit, Dauerfestigkeit, Korrosionsbeständigkeit und Karbidaufnahmefähigkeit in Einklang gebracht werden. Bohrstahl und Meißelkörperstahl sollten entsprechend der vorgesehenen Wärmebehandlung und den Gesteinsbohrbedingungen ausgewählt werden.
Der Originalartikel führt verschiedene historische Stahlsorten und Leistungsreferenzen auf. Diese Angaben sind jedoch nicht als allgemeingültige Spezifikationen zu verstehen. Die moderne Materialauswahl sollte auf qualifizierten technischen Daten, der Leistungsfähigkeit des Lieferanten, der erforderlichen Werkzeuggeometrie, den Bohrbedingungen und den geltenden Normen basieren.
Die Fertigungsqualität ist ebenso wichtig. Die Wärmebehandlung muss kontrolliert werden, um übermäßige Entkohlung, ungleichmäßige Härte, Abschreckrisse oder ungünstige Eigenspannungen zu vermeiden. Bei gelöteten Bohrern sollte die Heizeinrichtung eine gleichmäßige Temperaturregelung ermöglichen und die Oxidation minimieren. Der Stahlkörper und die Hartmetalleinsatzflächen müssen vor dem Fügen gereinigt werden.
Bei Knopfeinsätzen kann das Heißeinsetzen in vielen Anwendungen mit mittleren und großen Durchmessern eine stabile Knopfbefestigung gewährleisten, sofern der Prozess korrekt gesteuert wird. Kalteinsetzen kann ebenfalls effektiv sein, erfordert jedoch eine präzise Bohrungsbearbeitung, eine gute Oberflächengüte, ausreichende Presspassung und eine zuverlässige Montagekontrolle.
Korrekte Bohrverfahren
Selbst ein gut konstruiertes Werkzeug kann bei falscher Anwendung frühzeitig versagen. Anwender sollten daher einige grundlegende Vorgehensweisen beachten:
Beginnen Sie mit dem Anbohren bei kontrolliertem Vorschub und lassen Sie den Bohrer sich setzen, bevor Sie die volle Bohrleistung anwenden.
Achten Sie darauf, dass Bohrgestänge, Kupplung und Schaftadapter ausgerichtet und vollständig eingerastet sind.
Sorgen Sie für ausreichendes Spülen, um Bohrspäne zu entfernen und den Bohrer zu kühlen.
Vermeiden Sie Trockenbohren, wenn Werkzeug und Anwendung eine Spülung erfordern.
Überprüfen Sie die Werkzeuge regelmäßig auf Verschleiß, Risse, lose Knöpfe, beschädigte Gewinde und Korrosion.
Abgenutztes Hartmetall sollte nachgeschliffen werden, bevor ernsthafte Schäden entstehen.
Teile dürfen nicht mit einem Handhammer entfernt werden; verwenden Sie geeignete Demontagewerkzeuge.
Wenn ein Werkzeug festklemmt, vermeiden Sie Stöße. Spülen Sie kontrolliert und führen Sie vorsichtige Vor- und Rückfahrbewegungen gemäß den Sicherheitsvorschriften des Bohrgeräteherstellers durch.
Verschleißte oder beschädigte Bohrstrangkomponenten müssen ausgetauscht werden, bevor sie andere Teile des Systems beschädigen.
Abschluss
Das Versagen von Gesteinsbohrwerkzeugen ist in der Regel auf das Zusammenwirken mehrerer Faktoren und nicht auf einen einzelnen Defekt zurückzuführen. Rissbildung am Bohrkopf, Hartmetallverlust, Bohrgestängebruch und Gewindeverschleiß können durch Konstruktion, Material, Wärmebehandlung, Fertigungsqualität, Bohrbedingungen und Betriebsweise beeinflusst werden.
Die zuverlässigste Methode für eine längere Lebensdauer ist ein systematischer Ansatz: Auswahl des richtigen Werkzeugs für Gestein und Bohranlage, Anwendung kontrollierter Fertigungsprozesse, Einhaltung korrekter Bohrparameter, regelmäßige Komponentenprüfung und Schulung der Bediener zur Vermeidung schädlicher Praktiken. Dies verbessert die Bohrkonstanz, reduziert Ausfallzeiten und senkt die gesamten Bohrkosten pro Meter.



