
Anforderungen an Konstruktion, Fertigung und Wartung von Gesteinsbohrwerkzeugen
Ein Gesteinsbohrwerkzeug ist ein komplexes Energieübertragungssystem. Der Gesteinsbohrer erzeugt Schlag und Rotation, der Schaftadapter und der Bohrstahl übertragen diese Energie, und der Bohrmeißel wendet sie auf das Gestein an. Wird ein Glied dieser Kette zur Schwachstelle, werden Bohrleistung, Bohrlochgenauigkeit, Werkzeugstandzeit und Betriebskosten beeinträchtigt.
Für Bergbau-, Tunnelbau-, Steinbruch- und Infrastrukturarbeiten ist eine gute Bohrleistung nicht von einer einzelnen Komponente abhängig. Sie erfordert kompatible Ausrüstung, eine korrekte Werkzeugkonstruktion, eine gleichbleibende Fertigungsqualität, geeignete Materialien, eine sachgemäße Wärmebehandlung und einen sorgfältigen Einsatz vor Ort.
Das Ziel ist klar: Energie effizient übertragen, Gestein effektiv aufbrechen, zuverlässige Verbindungen aufrechterhalten, Ausfallzeiten reduzieren und die niedrigstmöglichen praktischen Kosten pro gebohrtem Meter erzielen.
Kernanforderungen an Gesteinsbohrwerkzeuge
Ein zuverlässiges Bohrwerkzeugsystem sollte mehrere allgemeine Anforderungen erfüllen:
Effiziente Übertragung von Stoß- und Rotationsenergie
Effektive Gesteinsbrechfähigkeit
Kompatibilität mit dem Gesteinsbohrer und der Gesteinsformation
Einfache, robuste und herstellbare Konstruktion
Praktische Wartungs- und Nachschleifverfahren
Stabile Lebensdauer und wirtschaftlicher Betrieb
Beständigkeit gegen Ermüdung, Abrieb, Korrosion und Verbindungsverschleiß
Jede Komponente unterliegt unterschiedlichen Betriebsbedingungen. Ein Bohrgestänge muss Stößen, Biegungen, Torsionen und Korrosion standhalten. Der Bohrmeißelkörper muss Hartmetalleinsätze aufnehmen und gleichzeitig Verschleiß und Rissbildung widerstehen. Eine Gewindeverbindung muss Energie übertragen, ohne sich zu lösen oder zu fressen. Diese unterschiedlichen Anforderungen müssen bei Konstruktion und Fertigung berücksichtigt werden.
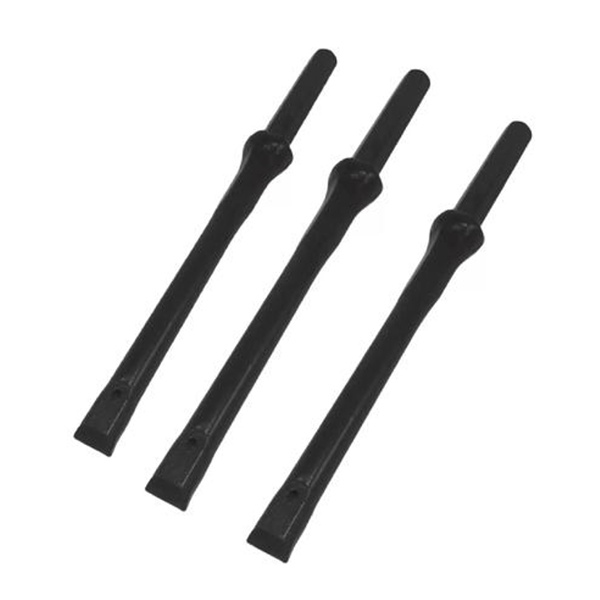
Integrierte Bohrstahlkonstruktion
Bei integralem Bohrstahl sind Schaft, Gestängekörper und Bohrmeißel zu einem Bauteil verbunden. Da er nicht in austauschbare Teile zerlegt werden kann, sollte seine Konstruktion auf eine gleichmäßige Lebensdauer aller Abschnitte abzielen.
Versagt ein Teil des Werkzeugs deutlich früher als die anderen, sinkt der wirtschaftliche Wert des gesamten Werkzeugs. Beispielsweise ist ein robuster Bohrmeißel wenig wert, wenn das Schaftende frühzeitig ermüdet, und ein langlebiger Stangenkörper kann den schnellen Verschleiß des Bohrmeißels nicht ausgleichen.
Die Wärmebehandlung ist besonders wichtig. Unterschiedliche Bereiche eines integralen Bohrstahls können unterschiedliche Härte- und Zähigkeitswerte erfordern. Eine während der Fertigung entstandene Weichzone kann die Dauerfestigkeit erheblich beeinträchtigen. Befindet sich diese Zone in einem hochbelasteten Bereich, in dem Stoßwellen aufeinandertreffen, kann das Bruchrisiko steigen.
Das Schaftende benötigt eine gute Oberflächenhärte für Verschleißfestigkeit und ausreichende innere Zähigkeit zur Absorption wiederholter Stöße. Der Übergang zwischen harten und zähen Bereichen sollte allmählich erfolgen. Abrupte Änderungen der Härte oder des Mikrogefüges können Spannungskonzentrationen verursachen und die Zuverlässigkeit verringern.
Geradheit, Oberflächenbeschaffenheit und Dauerfestigkeit
Die Oberflächenqualität des Bohrstahls hat einen direkten Einfluss auf die Dauerfestigkeit. Kleine Defekte können unter wiederholter Belastung zu Ausgangspunkten für Risse werden.
Zu den potenziell schädlichen Mängeln gehören:
Kratzer und Dellen
Korrosionsnarben
Entkohlte Oberflächenschichten
Oxidschicht
Scharfe Identifikationsmerkmale
Spuren der Groben Bearbeitung
Kleine Übergangsradien an den Schultern
Abweichung von der Geradheit am Schaftende
Nicht senkrechte Schaftflächen
Ein nicht rechtwinklig zur Stangenachse ausgerichtetes Schaftende kann exzentrische Stoßbelastungen verursachen. Dies kann die Materialermüdung des Bohrgestänges beschleunigen, die Kolbenfläche des Gesteinsbohrers beschädigen, den Verschleiß der Verzahnung erhöhen und unnötige Vibrationen und Geräusche hervorrufen.
Hersteller sollten kontrollierte Bearbeitungs-, Wärmebehandlungs-, Richt- und Prüfverfahren anwenden. Auftragnehmer sollten beschädigte Stangen außer Betrieb nehmen, bevor Oberflächenfehler zu Ermüdungsbrüchen führen.
Korrosionsschutz und Kugelstrahlen
Gesteinsbohrwerkzeuge arbeiten häufig in feuchten, korrosiven Umgebungen. Grubenwasser, Bohrflüssigkeiten und Lagerfeuchtigkeit können Korrosionsnarben verursachen, die die Dauerfestigkeit verringern.
Der Korrosionsschutz sollte sowohl die äußere Stangenoberfläche als auch gegebenenfalls die innere Spülbohrung abdecken. Phosphatbasierte Beschichtungen, Schutzöle, Wachse oder andere zugelassene Korrosionsschutzsysteme können gemäß den Herstellerangaben und den örtlichen Umweltauflagen verwendet werden.
Kugelstrahlen kann auch die Dauerfestigkeit verbessern. Es erzeugt Druckspannungen in der Oberflächenschicht und trägt so dazu bei, die Rissbildung zu hemmen. Die genaue Kugelgröße, Geschwindigkeit, Abdeckung und Prozesssteuerung müssen für den jeweiligen Bohrstahl und die Geometrie validiert werden. Historische Prozesswerte dienen als nützliche Referenz, sollten aber nicht ohne technische Bestätigung übernommen werden.
Bohrerkonstruktion und Hartmetallauswahl
Der Bohrmeißel muss auf die Gesteinsart, das Bohrverfahren, den Bohrlochdurchmesser und die Bohrleistung abgestimmt sein. Flachmeißel, Kreuzmeißel, Knopfmeißel und andere Bauarten weisen unterschiedliche Stärken und Schwächen auf.
Flachbohrkronen sind einfach und eignen sich gut für flache oder kleinere Bohrlöcher. Allerdings können sich ihre Schneidkanten ungleichmäßig abnutzen und ihre Leistungsfähigkeit ist bei großen Durchmessern oder schwierigen Gesteinsbedingungen eingeschränkt.
Knopfmeißel bieten flexible Knopfanordnungen und ermöglichen das mehrpunktige Aufbrechen von Gestein. In geeigneten Anwendungen bieten sie höhere Effizienz, besseren Materialerhalt und längere Nachschleifintervalle. Knopfanzahl, Durchmesser, Überstand, Abstand, Neigung und Spülung müssen als System ausgewählt werden.
Die Auswahl des Hartmetalls erfordert ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Zähigkeit. Härtere Hartmetallsorten sind zwar abriebfester, reagieren aber empfindlicher auf Überlastung, Temperaturschocks und unzureichendes Nachschleifen. Zähere Sorten sind widerstandsfähiger gegen Stöße und wechselnde Gesteinsformationen, verschleißen aber in stark abrasiven Formationen schneller.
Die richtige Hartmetallsorte sollte daher durch Feldversuche unter Berücksichtigung der Gesteinsabrasivität, Härte, Bruchbeschaffenheit, Bohrenergie, Spülung und der gewünschten Lebensdauer bestätigt werden.
Tastenhaltbarkeit und Bitkörperfestigkeit
Knopfbohrer können entweder durch Heißeinpressen oder Kaltpressen mit Hartmetallknöpfen versehen werden. Beim Heißeinpressen dehnt sich der erhitzte Bohrerkörper aus, sodass die Knöpfe eingesetzt werden können, bevor sich der Stahl beim Abkühlen zusammenzieht. Beim Kaltpressen werden die Knöpfe durch eine kontrollierte Presspassung in die Bohrungen gepresst.
Beide Verfahren erfordern präzise Bohrungsabmessungen und ausreichende Pressung. Zu große Pressung kann das Hartmetall beschädigen oder den Bohrkörper plastisch verformen. Zu geringe Pressung kann zu einem Verrutschen oder Verlust des Druckknopfes führen.
Der Bohrkörper muss ausreichend stabil sein, um die Einstellknöpfe während des Bohrvorgangs, insbesondere im Bereich der Anschlagpunkte, zu stützen. Die Einstellknöpfe sind starkem Seitenwandkontakt und Abrieb ausgesetzt. Verformen sich die Einstellknopflöcher, können sich die Einstellknöpfe lockern und der Bohrer kann schnell an Durchmesser verlieren.
Eine gute Konstruktion von Knopfbohrern erfordert zudem ausreichend Spülraum. Unzureichende Spanabfuhr führt zu Nachschleifen, erhöhter Wärmeentwicklung, stärkerem Verschleiß und höherem Energieverbrauch. Gut gestaltete Stirnnuten und Spülbohrungen tragen dazu bei, die Späne vom Bohrlochgrund wegzuführen.
Korrekte Feldnutzung und -wartung
Selbst hochwertige Bohrwerkzeuge können bei unsachgemäßer Anwendung frühzeitig ausfallen. Ein disziplinierter Arbeitsablauf ist daher unerlässlich.
Beim Ansetzen des Bohrers kontrollierten Schlag ausüben und die Vorschubkraft verringern, bis das Bohrloch ausgebildet ist. Sobald der Bohrer korrekt geführt ist, kann mit den empfohlenen Betriebseinstellungen weitergebohrt werden. Zu hoher Vorschub kann die Biegespannung erhöhen und den Verschleiß des Bohrers beschleunigen. Zu geringer Vorschub kann schädliche Zugspannungen und ineffizientes Bohren verursachen.
Vermeiden Sie es, Bohrwerkzeuge während der Montage oder Demontage mit Hämmern zu beschädigen. Verwenden Sie dafür geeignete Demontagewerkzeuge. Äußere Beschädigungen durch Hämmer, Steine oder unsachgemäße Handhabung können die Lebensdauer erheblich verkürzen.
Gewindeverbindungen müssen sauber gehalten und mit geeignetem Gewindefett geschmiert werden. Eine heiße Kupplungshülse oder ein heißer Gewindebereich können auf übermäßige Reibung, mangelhafte Passung, Verschmutzung oder Verschleiß hinweisen. Beschädigte Kupplungen und Stangen sollten repariert oder ausgetauscht werden, bevor sie andere Bauteile beschädigen.
Längeres Leerlaufbohren, bei dem der Bohrkolben ohne Auflagefläche des Bohrers auf das Gestein trifft, ist unbedingt zu vermeiden. Dies kann zu starken Zugspannungen führen und Hartmetalleinsätze, die Druckknopfbefestigung, Schaftenden und Bohrgestänge beschädigen.
Schleifen Sie die Schneidkanten nach, bevor der Verschleiß zu groß wird. Stark abgenutzte Schneidkanten lassen sich nur schwer und unter hohem Materialverlust wiederherstellen und können bereits Schäden verursacht haben, die die Werkzeugleistung beeinträchtigen. Verwenden Sie zum Schleifen geeignete Schleifscheiben, mäßigen Druck und sorgen Sie für eine angemessene Kühlung, um Überhitzung und Risse zu vermeiden.
Abschluss
Die Leistungsfähigkeit von Gesteinsbohrwerkzeugen hängt von einem ganzheitlichen System aus Konstruktion, Materialien, Fertigung, Betrieb und Wartung ab. Hochfester Bohrstahl allein genügt nicht. Eine optimale Meißelgeometrie allein genügt nicht. Das gesamte Bohrgestänge muss mit dem Bohrgerät, der Gesteinsformation und dem Bohrziel kompatibel sein.
Durch die Kontrolle der Oberflächenqualität, der Wärmebehandlung, des Korrosionsschutzes, der Hartmetallauswahl, der Knopffixierung, der Spülkonstruktion und der Bedienerpraxis können Bohrunternehmen die Bohrkonsistenz verbessern, ungeplante Ausfallzeiten reduzieren und die Nutzungsdauer der Bohrwerkzeuge verlängern.



