Wie sich Hohlstahlwalzprozesse auf die Lebensdauer von H22-Bohrstangen auswirken
Wie sich Hohlstahlwalzprozesse auf die Lebensdauer von H22-Bohrstangen auswirken
Hohlbohrstahl ist der wichtigste Rohstoff für die Herstellung von Gesteinsbohrgestängen. Sein Walzprozess hat direkten Einfluss auf die Qualität des Bohrlochinneren, das Mikrogefüge, die Dauerfestigkeit und die Gesamtlebensdauer.
Für H22-Bohrgestänge aus 40SiMnCrNiMo-Stahl werden üblicherweise drei Herstellungsverfahren verglichen: Kernbohren und Warmwalzen, Warmlochen mit anschließendem Warmziehen sowie Warmlochen mit anschließendem Warmwalzen. Jedes Verfahren erzeugt unterschiedliche Oberflächenbeschaffenheiten im Inneren und beeinflusst somit die Leistung des Bohrgestänges im Bergbau.
Drei Hohlstahl-Produktionsverfahren
Warmwalzen mit Bohrkern
Dieser Prozess beginnt mit dem Bohren eines Durchgangslochs in einen massiven Stahlblock mittels einer Tieflochbohrmaschine. Anschließend wird der Block warmgewalzt.
Da die Innenbohrung spanend erzeugt wird, ist die Innenfläche glatt und frei von typischen Durchstoßfehlern wie Rissen und Riefen. Zudem wird eine hohe Maßgenauigkeit gewährleistet. Die Hauptnachteile sind eine geringere Materialausnutzung, höhere Bearbeitungskosten und eine niedrigere Produktionseffizienz.
Heißes Piercing und heißes Zeichnen
Dabei wird der erhitzte Rohling mit einem Mannesmann-Stanzgerät durchstochen, um einen Hohlrohling zu formen. Dieser Rohling wird anschließend durch Warmziehen auf die gewünschte Größe reduziert.
Dieses Verfahren bietet eine hohe Produktivität und Ausbeute und ist daher gängig für Sechskant-Hohlbohrstahl H22. Allerdings können beim Anbohren Risse und Mikrorisse in der Innenwand entstehen. Diese Defekte können beim Bohren zu Ausgangspunkten für Ermüdungsrisse werden.
Heißes Piercing und heißes Rollen
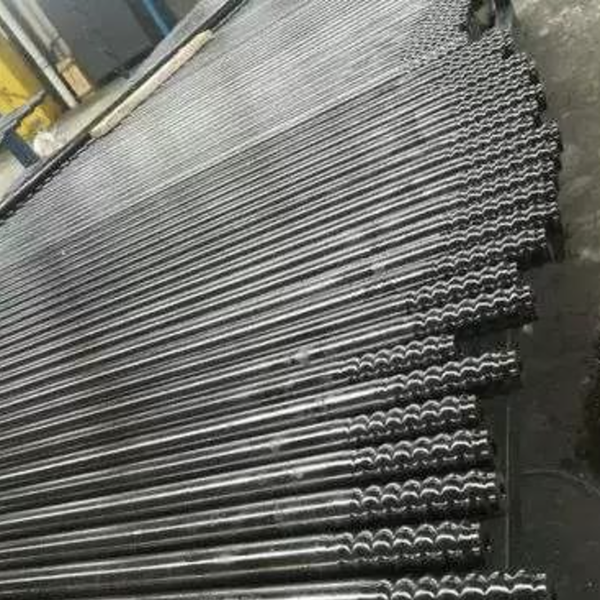
Dieses Verfahren beginnt ebenfalls mit dem Warmlochen, jedoch wird der Hohlrohling durch dorngestütztes Warmwalzen anstatt durch Warmziehen verkleinert.
Im Vergleich zum Warmziehen führt das Warmwalzen zu einer gleichmäßigeren Verformung und einem besseren Materialdurchgang. Es bietet ein größeres Potenzial zur Verbesserung des Mikrogefüges und eine längere Lebensdauer.
Die Qualität der inneren Oberflächen ist wichtig
Die Innenfläche von Hohlstahl ist wichtig, da Defekte im Inneren des Spüllochs bei wiederholter Stoßbelastung zu Spannungskonzentrationen führen können.
Gebohrter und gekernter warmgewalzter Stahl weist typischerweise eine glatte Innenwand ohne Risse oder Faltfehler auf. Warmgebohrte Werkstoffe können unterschiedliche Grade an Rissen, Riefen und Oxidation aufweisen. Von den beiden Warmbohrverfahren kann das Warmbohren mit anschließendem Warmwalzen eine etwas bessere Innenlochqualität liefern als das Warmbohren mit anschließendem Warmziehen.
Ergebnisse der Lebensdauerprüfung im industriellen Einsatz
Im Feldversuch wurde sechseckiger Hohlstahl H22 aus demselben Rohling aus 40SiMnCrNiMo mit allen drei Verfahren hergestellt. Der anschließende Wärmebehandlungsprozess wurde standardisiert, und die fertigen Bohrgestänge wurden im Bergbaubetrieb getestet.
Die gebohrten und gekernten warmgewalzten Bohrstangen erreichten die höchste durchschnittliche Standzeit. Die durchschnittliche Standzeit von Bohrstangen, die durch Warmstanzen und Warmziehen bzw. Warmstanzen und Warmwalzen hergestellt wurden, war im Allgemeinen ähnlich.
Die Versagensarten unterschieden sich jedoch. Warmgebohrte und warmgezogene Stäbe neigten eher zu frühzeitigem Ermüdungsbruch, ausgehend von der inneren Bohrung. Warmgebohrte und warmgewalzte Stäbe wiesen eine gleichmäßigere Struktur auf und zeigten nach weiterer Prozessoptimierung ein größeres Potenzial für eine höhere maximale Lebensdauer.
Abschluss
Die Hohlstahlwalztechnologie beeinflusst die Dauerfestigkeit von Bohrgestängen unmittelbar. Das Warmwalzen mit Kernbohrung bietet die beste Bohrlochqualität und Dauerfestigkeit, ist jedoch mit höheren Kosten und geringerer Effizienz verbunden.
Das Warmbohren mit anschließendem Warmwalzen führt zu einer gleichmäßigeren Umformung als das Warmziehen und bietet ein größeres Potenzial zur Verbesserung des Mikrogefüges und zur Verlängerung der maximalen Standzeit von H22-Bohrgestängen. Für Hersteller und Bohrunternehmen ist die Kontrolle der Bohrlochqualität unerlässlich, um Ermüdungsbrüche zu reduzieren und die Zuverlässigkeit beim Gesteinsbohren zu verbessern.