
Warum der Knopfteilkörper wichtiger ist, als die meisten Käufer denken
Ein Knopfbohrer wird oft nach dem beurteilt, was jeder als erstes sieht: den Hartmetallknöpfen.
Das leuchtet ein. Die Knöpfe sind die Schneidkanten. Sie treffen auf das Gestein, zerkleinern die Oberfläche und unterliegen dem stärksten Verschleiß. Die Zuverlässigkeit des Hartmetalls hängt jedoch von der Zuverlässigkeit des Stahlkörpers ab, der es hält.
Wenn ein Gewindebohrer vorzeitig versagt, liegt die Ursache nicht immer an der Hartmetallsorte oder den Bohrparametern. Das Problem kann viel früher beginnen, nämlich in der Art der Fertigung des Bohrerkörpers.
Der Schaft des Knopfmeißels muss die Hartmetalleinsätze sicher halten, die Aufprallenergie durch das Bohrgestänge übertragen, Rotation und abrasivem Spülvorgang widerstehen und wiederholten Belastungszyklen in hartem Gestein standhalten. Seine Festigkeit, Zähigkeit, Maßgenauigkeit und innere Struktur beeinflussen die Standzeit des Meißels.
Deshalb kommt es auf das Herstellungsverfahren an.
Der Korpus bildet die strukturelle Grundlage eines Knopfes.
Der Körper eines Gesteinsbohrers ist extremen Belastungen ausgesetzt. Jeder Schlagimpuls durchläuft den Schaftadapter und das Bohrgestänge, bevor er den Bohrer erreicht. Der Körper muss diese Energie auf die Hartmetallspitzen übertragen, ohne zu brechen, sich zu verformen oder dass sich die Spitzensitze lockern.
Gleichzeitig rotiert der Bohrmeißel unter Last. Bohrgut und Spülwasser strömen durch die Bohrlochfläche und die Spülkanäle. Die Gewindeverbindung wird wiederholt angezogen, gelöst und Vibrationen ausgesetzt.
Ein guter Körper muss widerstreitende Bedürfnisse in Einklang bringen:
Hohe Festigkeit zur Widerstandsfähigkeit gegen Verformung
Widerstandsfähigkeit, um wiederholten Stößen standzuhalten
Verschleißfestigkeit an Gewinden und Spülstellen
Präzise Knopflochgeometrie
Stabile Abmessungen für eine zuverlässige Verbindung mit dem Bohrgestänge
Gleichbleibende Materialeigenschaften von Charge zu Charge
Eine einzelne Materialeigenschaft reicht nicht aus. Ein sehr harter, aber spröder Werkstoff kann bei Stößen brechen. Ein zäher, aber zu weicher Werkstoff kann sich schnell abnutzen oder die Stabilität der Hartmetallknöpfe verlieren. Der Herstellungsprozess trägt maßgeblich dazu bei, ob dieses Gleichgewicht erreicht wird.
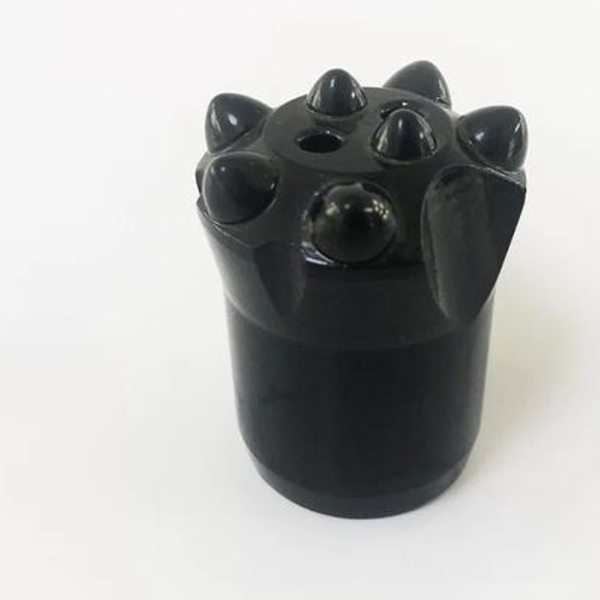
Vier gängige Methoden zur Herstellung eines Knopflochkörpers
Hersteller können zur Herstellung eines Knopfbohrerkörpers spanende Bearbeitung, Kaltfließpressen, Warmfließpressen oder Warmschmieden einsetzen. Jedes Verfahren hat seine Stärken und Schwächen.
Die spanende Bearbeitung ist unkompliziert. Ein Werkstück kann aus Stangenmaterial in die gewünschte Außenform geschnitten werden. Das eignet sich für Prototypen, Kleinserien oder einfache Konstruktionen. Allerdings kann dabei mehr Materialabfall entstehen, und der Materialfluss im Inneren wird nicht verbessert oder eventuell vorhandene innere Unregelmäßigkeiten im Ausgangsmaterial werden nicht behoben. Bei Bauteilen, die häufigen Stößen ausgesetzt sind, ist dies jedoch relevant.
Kaltfließpressen kann die Dichte und Materialausnutzung verbessern, erfordert jedoch hohe Umformkräfte. Es setzt leistungsfähige Anlagen und robuste Werkzeuge voraus. Im Allgemeinen eignet es sich besser für kleinere, einfachere Bauteile oder unter streng kontrollierten Produktionsbedingungen.
Durch Warmfließpressen lässt sich ein Teil des Verformungswiderstands, der beim Kaltformen auftritt, verringern. Allerdings können die Formgebungsfähigkeit und der Prozesskontrollbereich die Eignung für größere oder komplexere Knopfbohrkörper weiterhin einschränken.
Das Warmschmieden findet breite Anwendung bei Bauteilen für Schlagwerkzeuge, da es die plastische Verformung bei erhöhter Temperatur mit kontrollierter Werkzeugformung kombiniert. Bei korrekter Auslegung und Steuerung ermöglicht das Verfahren die Herstellung endkonturnaher Formen, verbessert den Materialfluss und unterstützt eine effiziente Serienfertigung.
Das bedeutet nicht, dass jeder warmgeschmiedete Bohrkopf automatisch überlegen ist. Werkzeugqualität, Stahlauswahl, Temperaturkontrolle, Schmiedefolge, Wärmebehandlung, Bearbeitung und Prüfung bestimmen weiterhin das Endergebnis. Das Verfahren bietet jedoch eine solide Ausgangsbasis für anspruchsvolle Gesteinsbohranwendungen.
Warum das Schmieden die innere Struktur verändert
Der Hauptvorteil des Schmiedens besteht nicht einfach darin, dass das Teil dadurch wie ein Knopfbohrerkörper aussieht.
Durch kontrollierte Verformung kann das Metall dichter und strukturell homogener werden. Innere Hohlräume oder Fehlstellen können reduziert werden. Der Faserverlauf kann um die Bauteilgeometrie herum gelenkt werden. In kritischen, lasttragenden Bereichen kann dies eine höhere Dauerfestigkeit ermöglichen als bei einem Körper, der lediglich durch Materialabtrag von einem Stab geformt wurde.
Bedenken Sie, welchen Belastungen das Bohrmeißel im Einsatz ausgesetzt ist. Der Meißelkörper trägt keine gleichmäßige, saubere Last. Er wird tausendfach geschlagen, verdreht, gespült, erhitzt, abgekühlt und vibriert. Kleinste innere Schwachstellen können den Ausgangspunkt für Materialermüdung bilden.
Ein gut konzipierter Schmiedeprozess trägt dazu bei, das Material dort zu platzieren, wo es seine Funktion erfüllen muss.
Es kann auch eine gleichmäßigere Struktur vor der abschließenden Wärmebehandlung unterstützen. Die Wärmebehandlung passt dann die endgültige Härte und Zähigkeit an, funktioniert aber am besten, wenn der Ausgangskörper bereits eine homogene Struktur aufweist.
Genauigkeit ist auch nach dem Schmieden noch wichtig.
Schmieden ersetzt nicht die maschinelle Bearbeitung. Es verändert lediglich, welche Bearbeitungsschritte erforderlich sind.
Ein nahezu endkonturnah geschmiedeter Rohling reduziert den Materialabtrag. Der Hersteller kann sich so auf die Bearbeitung kritischer Merkmale konzentrieren: Gewinde, Knopflöcher, Spülkanäle, Planflächen und präzise Übergänge.
Dies ist wichtig, da die Leistung von Druckknopfbits ebenso sehr von der Geometrie wie vom Material abhängt.
Hartmetallknöpfe benötigen den korrekten Bohrungsdurchmesser, die richtige Tiefe, den richtigen Abstand und die korrekte Sitzbeschaffenheit. Die Stirnfläche muss ein effizientes Gesteinsbrechen und den Abtransport des Bohrkleins gewährleisten. Gewinde müssen präzise geformt sein und einen korrekten Eingriff aufweisen. Spülbohrungen müssen so platziert und bearbeitet werden, dass sie ohne unnötige Spannungsspitzen funktionieren.
Wenn der Schmiedekörper formstabil ist, lassen sich diese Nachbearbeitungsvorgänge leichter steuern. Weniger unnötiges Schneiden bedeutet zudem eine bessere Materialausnutzung und eine effizientere Produktion.
Die Prozesskontrolle trennt ein starkes Bit von einem riskanten.
Der Warmumformprozess erfordert eine eigene Disziplin.
Die Heiztemperatur muss auf die Stahlsorte und die Umformkonstruktion abgestimmt sein. Zu geringe Wärme kann die Umformung erschweren und die Werkzeugbelastung erhöhen. Zu hohe Wärme kann die Kornstruktur schädigen, die Oxidation verstärken und die Werkzeugstandzeit verkürzen. Die Temperatur muss während des gesamten Prozesses kontrolliert und darf nicht anhand des Erscheinungsbildes geschätzt werden.
Der Zustand des Werkzeugs ist ebenfalls entscheidend. Ein verschlissenes oder unzureichend gekühltes Werkzeug kann die Abmessungen, die Oberflächenqualität und die Wiederholgenauigkeit beeinträchtigen. Hersteller müssen Werkzeugtemperatur, Schmierung, Ausrichtung und Wartung im Blick behalten, um eine gleichbleibende Produktion zu gewährleisten.
Anschließend folgt die Wärmebehandlung. Der Schmiedekörper benötigt weiterhin einen kontrollierten thermischen Zyklus, um die gewünschten Endeigenschaften zu entwickeln. Reinigung, gleichmäßige Erwärmung, Abschrecken, Anlassen und Qualitätskontrolle sind nach wie vor unerlässlich.
Mit anderen Worten: Schmieden ist keine Abkürzung zur Qualitätskontrolle. Es ist ein Schritt in einem Qualitätssystem.
Was Käufer einen Knopfbit-Lieferanten fragen sollten
Ein Käufer muss kein Metallurge sein. Doch einige praktische Fragen können aufzeigen, ob ein Lieferant das Produkt über das rein äußerliche Erscheinungsbild hinaus versteht.
Erkundigen Sie sich nach der Formgebung des Bohrmeißelkörpers. Fragen Sie nach den für den vorgesehenen Einsatz verwendeten Stahlsorten. Erkundigen Sie sich nach der Kontrolle von Knopflöchern, Gewinden und Spülvorrichtungen. Fragen Sie nach den durchgeführten Wärmebehandlungen und Härteprüfungen. Fragen Sie, ob der Lieferant den Bohrmeißel an Ihre Gesteinsbedingungen, Ihr Bohrmodell, das Gewinde des Bohrgestänges und Ihr Betriebsmuster anpassen kann.
Schauen Sie sich auch die Ergebnisse an, die in diesem Bereich relevant sind:
Lebensdauer des Messgeräts
Sichere Hartmetallknopf-Halterung
Zuverlässige Gewindeverbindungen
Widerstandsfähigkeit gegen Karosserierisse
Konstante Durchdringungsleistung
Vorhersehbare Kosten pro gebohrtem Meter
Ein Knopfbohrer ist nicht einfach nur eine Ansammlung von Hartmetalleinsätzen. Er ist ein präzise gespanntes mechanisches System. Der Bohrerkörper hält dieses System zusammen.
Wenn der Bohrkopf mit dem richtigen Verfahren hergestellt und sorgfältig kontrolliert wird, hat der Rest des Bohrers eine viel größere Chance, die von der Bohrmannschaft erwartete Leistung zu erbringen.



