
Vermeidung von Bohrwerkzeugbrüchen: Lehren aus der Bruchanalyse von 23CrNi3Mo-Stahl
Bohrwerkzeuge, die im Bergbau, in Steinbrüchen und in Energieprojekten eingesetzt werden, arbeiten unter extremen mechanischen Bedingungen. DTH-Hammerkomponenten wie Schäfte, Bohrgestänge und Meißelkörper müssen wiederholten Stößen, Torsionskräften, Biegungen, abrasivem Verschleiß, Korrosion und Kontaktspannungen standhalten. Ein vorzeitiger Werkzeugbruch hat weitreichendere Folgen als den Verlust einer einzelnen Komponente: Der Bohrvorgang wird unterbrochen, die Produktion verzögert sich und angeschlossene Anlagen können beschädigt werden.
Die Schadensanalyse von einsatzgehärteten 23CrNi3Mo-Stahlbohrwerkzeugen liefert wertvolle Erkenntnisse für Hersteller und Anwender. Die wichtigste Erkenntnis ist, dass die Dauerfestigkeit vom Gleichgewicht zwischen Oberflächenhärte und Kernzähigkeit sowie von der Bearbeitungsgenauigkeit, der Wärmebehandlung und der allgemeinen Materialqualität abhängt.
Warum Bohrwerkzeuge anfällig für Materialermüdung sind
Ein Bohrwerkzeug ist bei jedem Bohrvorgang wiederholten Belastungen ausgesetzt. Die Aufprallenergie überträgt sich auf den Werkzeugkörper, während Rotation und Vorschubkraft zusätzliche Spannungen erzeugen. Unter realen Betriebsbedingungen kann das Bauteil außerdem folgenden Belastungen ausgesetzt sein:
Verformung durch Fehlausrichtung oder Bohrungsabweichung.
Torsionsbelastung durch Rotation und Kontakt zwischen Bohrmeißel und Gestein.
Abrasiver Verschleiß durch Gesteinsstaub und Bohrklein.
Korrosion durch Grubenwasser, Spülwasser oder nasse Bohrbedingungen.
Lokale Spannungskonzentrationen an Keilwellen, Gewinden, Schultern und bearbeiteten Übergängen.
Diese Belastungen sind nicht statisch. Sie wiederholen sich während des Bohrvorgangs tausendfach, weshalb die Dauerfestigkeit von entscheidender Bedeutung ist. Kleine Oberflächenfehler, scharfe Bearbeitungsspuren, unsaubere Übergänge oder eine ungeeignete Wärmebehandlung können zu Rissbildungsstellen führen. Sobald sich ein Riss gebildet hat, kann die Stoßbelastung ihn rasch ausbreiten.
Die Rolle des Aufkohlens bei der Leistung von Bohrwerkzeugen
Das Aufkohlen wird häufig eingesetzt, um eine harte, verschleißfeste Oberfläche bei gleichzeitig zähem Kern zu erzeugen. Für Bohrwerkzeuge ist diese Kombination unerlässlich. Die Oberfläche muss Verschleiß und Beschädigungen durch Kontakt widerstehen, während der Kern Aufprallenergie absorbieren und Sprödbrüche verhindern muss.
Eine erfolgreich aufgekohlte Struktur sollte einen allmählichen Übergang von der harten Oberflächenschicht zum weicheren, zäheren Kern aufweisen. Dieser Härtegradient trägt zur Spannungsverteilung bei und verringert das Risiko eines plötzlichen Eigenschaftswechsels zwischen den Schichten.
Ist die aufgekohlte Schicht zu spröde, zu uneben oder schlecht an den Kern angepasst, kann die Dauerfestigkeit abnehmen. Eine schmale Übergangszone kann einen abrupten Wechsel der Härte und des Mikrogefüges verursachen. Unter wiederholter Belastung kann dieser Bereich rissanfällig werden. Im Gegensatz dazu trägt ein breiterer und gleichmäßigerer Übergang dazu bei, dass das Werkzeug der Rissbildung widersteht und die Rissausbreitung verlangsamt wird.
Das Erscheinungsbild des Bruchs hilft, die Ursache zu identifizieren.
Die Untersuchung von Bruchflächen ist eine der nützlichsten Methoden zur Analyse von Bohrwerkzeugversagen. Mithilfe der Rasterelektronenmikroskopie lässt sich feststellen, ob ein Riss durch Ermüdung allmählich entstanden ist oder ob das Bauteil plötzlich gebrochen ist.
Bauteile mit höherer Dauerfestigkeit weisen häufig Anzeichen von Risswachstum vor dem endgültigen Versagen auf, darunter Ermüdungsstreifen und duktile Grübchen. Diese Merkmale deuten darauf hin, dass das Material Energie absorbiert und der Rissausbreitung im Laufe der Zeit widerstanden hat.
Im Vergleich dazu kann ein Sprödbruch relativ glatt erscheinen und nur geringe plastische Verformung aufweisen. Dies kann darauf hindeuten, dass ein Defekt oder eine Spannungskonzentration zu einem schnellen Bruch geführt hat, bevor sich das Material nennenswert verformen konnte.
Die Lage des Bruchs ist ebenfalls wichtig. Keilwellen, Gewindeansätze und scharfe geometrische Übergänge sind häufige Stellen für Spannungskonzentrationen. Treten Brüche regelmäßig an einer Keilwellenkante oder einer bearbeiteten Ecke auf, sollte die Untersuchung die Oberflächenbeschaffenheit, die Maßgenauigkeit, die Werkzeuggeometrie und lokale Wärmebehandlungseffekte berücksichtigen.
Mikrostruktur und Härte müssen zusammenwirken
Eine harte Oberfläche ist nicht automatisch eine dauerhafte Oberfläche. Die Zuverlässigkeit des Bohrwerkzeugs hängt vom Verhältnis zwischen der aufgekohlten Schicht, der Übergangszone und der Kernstruktur ab.
Bei vielen Bauteilen für das Schlagbohren ist eine Kombination aus hochharter Oberfläche und einem Kern mit ausreichender Zähigkeit wünschenswert. Ein abgestuftes Härteprofil kann die Sprödigkeit verringern. Die Mikrostruktur sollte so gesteuert werden, dass übermäßige Sprödigkeit vermieden und gleichzeitig eine ausreichende Verschleiß- und Verformungsbeständigkeit gewährleistet wird.
Martensitische Gefüge können eine hohe Härte aufweisen, jedoch kann eine übermäßige Härte im Kern oder eine abrupte Umwandlungszone die Zähigkeit verringern. Bainitische oder angelassene Gefüge im Kern können, abhängig von der spezifischen Konstruktion und dem Wärmebehandlungsverfahren, die Schlagfestigkeit verbessern.
Das korrekte Ergebnis ist kein einheitlicher Härtewert. Es ist ein kontrolliertes Eigenschaftsprofil, das auf die Werkzeuggeometrie, die Legierungszusammensetzung, die Betriebsbelastung und die zu erwartenden Verschleißbedingungen abgestimmt ist.
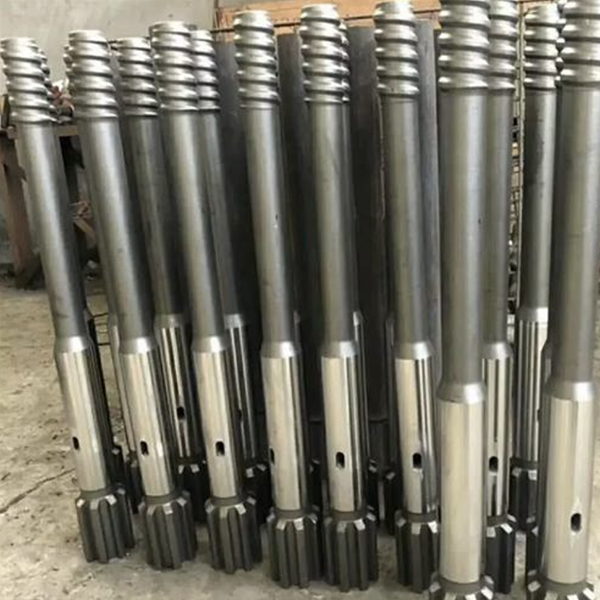
Die Sauberkeit von Stahl ist nach wie vor wichtig.
Nichtmetallische Einschlüsse können Ermüdungsrisse auslösen, wenn sie groß sind, ungleichmäßig verteilt auftreten oder sich in der Nähe stark beanspruchter Oberflächen befinden. Oxid- und Sulfideinschlüsse sollten daher durch saubere Stahlherstellungsverfahren kontrolliert werden.
Das Vorhandensein kleiner Einschlüsse erklärt jedoch nicht automatisch jeden Fehler. Sind die Einschlüsse fein und gut kontrolliert, können die Hauptursachen in einer unausgewogenen Wärmebehandlung, einer mangelhaften Gestaltung der Übergangszone, Oberflächenfehlern oder Bearbeitungsfehlern liegen.
Eine umfassende Fehleruntersuchung sollte Folgendes prüfen:
Bruchursprung und Rissausbreitungsrichtung.
Oberflächen- und Suboberflächenmikrostruktur.
Einsatzhärtungstiefe und Härtegradient.
Kernhärte- und Zähigkeitsindikatoren.
Einschlussgröße, -art und -verteilung.
Geometrie von Splines, Gewinden und Schultern.
Bearbeitungsspuren, Schleifbrand und Oberflächenrauheit.
Tatsächliche Bohrbedingungen und Wartungsaufzeichnungen.
Fertigungssteuerungen zur Verbesserung der Werkzeuglebensdauer
Die Verlängerung der Standzeit von Bohrwerkzeugen erfordert eine koordinierte Qualitätskontrolle vom Rohmaterial bis zur Endkontrolle.
Bei der Stahlproduktion sind Zusammensetzung, Reinheit und Entmischung zu kontrollieren. Walzen und Schmieden sollten ein gleichmäßiges Mikrogefüge gewährleisten und grobkörnige Bereiche vermeiden. Die Bearbeitung sollte scharfe Kerben, tiefe Werkzeugspuren und unebene Oberflächen minimieren. Kritische Oberflächen sind vor der Wärmebehandlung und erneut vor dem Versand zu prüfen.
Das Aufkohlen und die anschließende Wärmebehandlung erfordern eine besonders sorgfältige Steuerung. Einsatzhärtungstiefe, Kohlenstoffgehalt, Abschreckgeschwindigkeit und Anlassbedingungen beeinflussen das endgültige Mikrogefüge und das Härteprofil. Ein optimaler Prozess erzeugt eine verschleißfeste Oberfläche, eine glatte Übergangszone und einen zähen Kern.
Hersteller sollten für kritische Produkte auch Prozessvalidierungsverfahren wie Härteprüfungen, metallographische Untersuchungen, Dimensionsprüfungen und Ermüdungsprüfungen einsetzen.
Praktische Schritte für Benutzer
Bohrunternehmen können vorzeitige Ausfälle durch korrekte Bedienung reduzieren. Die Werkzeuge müssen auf die Schlagenergie, das Drehmoment und den Bohrlochdurchmesser des Bohrers abgestimmt sein. Verschleiß an Kupplungen, fehlerhafte Ausrichtung und zu hohe Vorschubkräfte sollten frühzeitig behoben werden. Bediener sollten Verzahnungen, Gewinde und Kontaktflächen regelmäßig prüfen und beschädigte Werkzeuge austauschen, bevor Risse zu schwerwiegenden Ausfällen führen.
Ziel ist es nicht nur, ein Bohrwerkzeug härter zu machen. Vielmehr geht es darum, ein Bauteil mit der optimalen Balance aus Verschleißfestigkeit, Zähigkeit, Dauerfestigkeit und Fertigungspräzision zu entwickeln. Bei 23CrNi3Mo-Bohrwerkzeugen bildet diese Balance die Grundlage für zuverlässige und langlebige Leistung in anspruchsvollen Gesteinsbohrumgebungen.



